



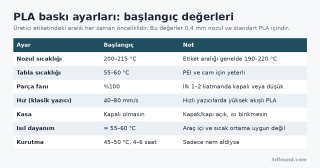
PLA filament için baskı sıcaklığı çoğu markada 190–220 °C, tabla sıcaklığı 55–60 °C aralığındadır; doğru değeri makaraya göre küçük adımlarla bulmak gerekir.
Zayıf tarafı ısı. Camsı geçiş sıcaklığı yaklaşık 55–60 °C. Yaz günü araç içinde bırakılan bir PLA parça şeklini kaybeder. Darbe dayanımı da düşüktür: eğilmek yerine kırılır.

Görsel: 3DFound
En sağlıklı yöntem bir sıcaklık kulesi basmak. Kule, birkaç milimetrede bir sıcaklığı değiştirerek aynı makaranın farklı sıcaklıklardaki davranışını tek baskıda gösterir. Printables'ta "temperature tower" araması bol örnek verir; OrcaSlicer ve PrusaSlicer gibi dilimleyicilerde de hazır kalibrasyon araçları var. Dilimleyici tarafındaki ayrıntılar "Dilimleyici Ayarları" forumunda.
Tablayı 65 °C'nin üzerine çıkarmak ters etki yapabilir. İlk katmanlar fazla yumuşar ve alt kenarda "fil ayağı" denen dışa taşma oluşur.
Kapalı kasalı yazıcılarda PLA basarken kapak veya üst panel aralanmalı. Kasa içi 35–40 °C'yi geçince filament ekstruderin soğuk bölgesinde yumuşar ve "heat creep" denen tıkanma başlar. Kapalı yazıcıların çoğunun kullanım kılavuzu da PLA için kapağın açılmasını önerir.
Bu işler için PETG, ASA veya naylon daha uygun. Biraz daha tok ama yine kolay basılan bir malzeme arayanlar için PLA+ ara bir seçenek.

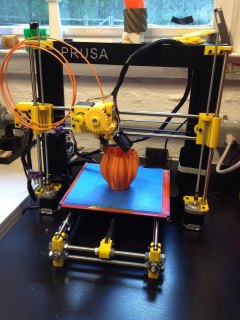
Görsel: John Abella / Wikimedia Commons, CC BY 2.0
PLA neden ilk tercih?
PLA (polilaktik asit), mısır veya şeker kamışı nişastasından elde edilen bir polimer. Düşük sıcaklıkta erir, soğurken çok az çeker ve kapalı kasa istemez. Bu yüzden neredeyse her FDM yazıcının fabrika profili PLA ile gelir. Kokusu hafiftir; ABS'teki keskin stiren kokusu yoktur.Zayıf tarafı ısı. Camsı geçiş sıcaklığı yaklaşık 55–60 °C. Yaz günü araç içinde bırakılan bir PLA parça şeklini kaybeder. Darbe dayanımı da düşüktür: eğilmek yerine kırılır.
Görsel: 3DFound
Nozul sıcaklığı: etiketin ortasından başlayın
Makara etiketindeki aralık (ör. 190–220 °C) üreticinin test ettiği bölgedir. Ortadan, yani 205–210 °C'den başlamak güvenli. Sonra şu belirtilere göre 5 °C'lik adımlarla oynanır:- Katmanlar kolayca ayrılıyor, yüzey kuru ve mat: sıcaklık düşük, 5 °C artırın.
- İnce teller, sarkan köprüler, aşırı parlak yüzey: sıcaklık yüksek, 5 °C düşürün.
- Yüksek hızda baskı: filament nozulda daha kısa süre kaldığı için 10–20 °C fazlası gerekebilir. Hızlı yazıcılar için satılan "high speed" PLA'ların 220–230 °C önermesinin sebebi bu.
En sağlıklı yöntem bir sıcaklık kulesi basmak. Kule, birkaç milimetrede bir sıcaklığı değiştirerek aynı makaranın farklı sıcaklıklardaki davranışını tek baskıda gösterir. Printables'ta "temperature tower" araması bol örnek verir; OrcaSlicer ve PrusaSlicer gibi dilimleyicilerde de hazır kalibrasyon araçları var. Dilimleyici tarafındaki ayrıntılar "Dilimleyici Ayarları" forumunda.
Tabla sıcaklığı ve yüzey
PLA için 55–60 °C çoğu yüzeyde yeterli. Dokulu (texture) ve düz PEI plakada ek yapıştırıcıya gerek kalmaz; tek şart yüzeyin yağsız olması. Parmak izi PLA'nın en büyük düşmanıdır. İzopropil alkolle silmek çoğu durumu çözer; inatçı durumda plakayı bulaşık deterjanı ve ılık suyla yıkamak daha etkilidir. Cam tablada 60 °C ve temiz yüzey genelde yeter.Tablayı 65 °C'nin üzerine çıkarmak ters etki yapabilir. İlk katmanlar fazla yumuşar ve alt kenarda "fil ayağı" denen dışa taşma oluşur.
Fan, kasa ve ortam
PLA hızlı soğutulmayı sever. Parça fanı ilk bir iki katmanda kapalı ya da düşük, sonrasında %100 çalışır. Köprü ve çıkıntılar bu sayede düzgün çıkar.Kapalı kasalı yazıcılarda PLA basarken kapak veya üst panel aralanmalı. Kasa içi 35–40 °C'yi geçince filament ekstruderin soğuk bölgesinde yumuşar ve "heat creep" denen tıkanma başlar. Kapalı yazıcıların çoğunun kullanım kılavuzu da PLA için kapağın açılmasını önerir.
Nem ve saklama
PLA, naylon kadar nem çekmez. Yine de aylarca açıkta kalan bir makara baskı sırasında çıtırtı sesi, ince ipler ve pürüzlü yüzey üretebilir. Böyle bir durumda 45–50 °C'de 4–6 saat kurutmak yeterli. Daha yüksek sıcaklık makaradaki sargıları birbirine yapıştırabilir. Kurutma ve saklama detayları forumdaki ayrı konularda anlatılıyor.PLA hangi işler için uygun değil?
- Güneşe veya araç içine maruz kalacak parçalar
- Sürekli yük altında kalan klips, menteşe gibi parçalar (PLA zamanla sünme yapar, yani yük altında yavaşça şekil değiştirir)
- Sıcak suyla veya bulaşık makinesiyle temas edecek kap ve aparatlar
Bu işler için PETG, ASA veya naylon daha uygun. Biraz daha tok ama yine kolay basılan bir malzeme arayanlar için PLA+ ara bir seçenek.
Görsel: John Abella / Wikimedia Commons, CC BY 2.0
Ekli dosyalar
-
 pla-baski-ayarlari-tablosu.png 68,8 KB · 0 görüntülenme
-
 pla-filament-ile-baski-yapan-3d-yazici.jpg 513,4 KB · 0 görüntülenme