



Reçine baskı tablaya yapışmıyorsa en sık sebepler: bozuk tabla seviyesi, yetersiz bottom pozlama, soğuk ortam ve temizlenmemiş tabla yüzeyi.
Bu sorunun belirtisi hep aynıdır: baskı bittiğinde tablada hiçbir şey yoktur ve haznenin dibinde FEP filme yapışmış ince bir tabaka veya yarım parça bulunur. Aşağıdaki kontrolleri sırayla yapın; her adımdan sonra kısa bir test baskısı ile sonucu doğrulayın.

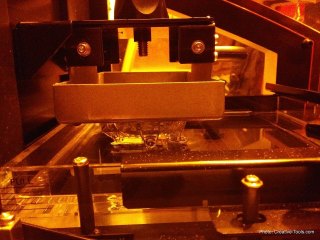
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
Başarısız baskının filme yapışan kısmını plastik spatula ile nazikçe çıkarın veya hazne temizleme fonksiyonunu kullanın. Haznede kopuk parça bırakarak yeni baskı başlatmak filmi ve ekranı delebilir.
Seviyeleme gerektiren yazıcılarda en yaygın yöntem kâğıt yöntemidir:
Bazı yeni modeller seviyeleme gerektirmeyen (fabrika kalibreli) tabla ile gelir; bu durumda üreticinin kılavuzunu takip edin. Tabla bağlantısındaki vidaların zamanla gevşemesi de seviyeyi bozabilir.

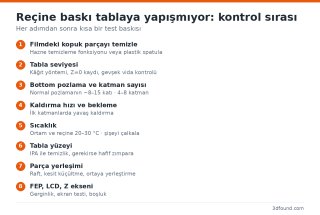
Görsel: 3DFound
Reçine soğukken kıvamı artar ve tam sertleşmez. 20 °C altındaki ortamlarda yapışma sorunları belirgin şekilde artar. Ortamı ve reçineyi 20–30 °C arasına getirin; ayrıntılar "Soğukta reçine baskı sorunları" konusunda. Reçineyi kullanmadan önce şişeyi iyice çalkalayın; dibe çöken pigment pozlamayı değiştirir.
Tablaya çok küçük bir alanla değen parça, ilk katmanlarda yeterli tutunma bulamaz. Destekli parçalarda raft kullanın; raft yoksa veya çok inceyse dilimleyiciden kalınlaştırın. Ağır parçaları tablanın ortasına yerleştirmek ve büyük kesitleri eğmek de ayrılma kuvvetini azaltır.
Bu kontrollerden sonra sorun devam ediyorsa yazıcı modeli, reçine, pozlama değerleri ve ortam sıcaklığıyla birlikte bu forumda yeni bir konu açabilirsiniz.
Bu sorunun belirtisi hep aynıdır: baskı bittiğinde tablada hiçbir şey yoktur ve haznenin dibinde FEP filme yapışmış ince bir tabaka veya yarım parça bulunur. Aşağıdaki kontrolleri sırayla yapın; her adımdan sonra kısa bir test baskısı ile sonucu doğrulayın.
Görsel: Creative Tools from Halmstad, Sweden / Wikimedia Commons, CC BY 2.0
1. Önce filmi ve ekranı kurtarın
Başarısız baskının filme yapışan kısmını plastik spatula ile nazikçe çıkarın veya hazne temizleme fonksiyonunu kullanın. Haznede kopuk parça bırakarak yeni baskı başlatmak filmi ve ekranı delebilir.
2. Tabla seviyesi
Seviyeleme gerektiren yazıcılarda en yaygın yöntem kâğıt yöntemidir:
- Hazneyi çıkarın, tabla vidalarını gevşetin.
- Ekranın üzerine bir A4 kâğıt koyun.
- Menüden Z ekseninin ana konumunu (home) çalıştırın; tabla kâğıda inerek durur.
- Tablayı hafifçe bastırarak ekrana paralel oturmasını sağlayın, vidaları çapraz sırayla sıkın.
- Bu konumu Z=0 olarak kaydedin (menüde genelde "Set Z=0" veya benzeri).
Bazı yeni modeller seviyeleme gerektirmeyen (fabrika kalibreli) tabla ile gelir; bu durumda üreticinin kılavuzunu takip edin. Tabla bağlantısındaki vidaların zamanla gevşemesi de seviyeyi bozabilir.
3. Bottom pozlama ve katman ayarları
- Bottom exposure: Normal pozlamanın yaklaşık 8–15 katı yaygın bir başlangıçtır. Reçine üreticisinin değeri ile başlayıp yapışma sorunu varsa 5 saniyelik adımlarla artırın.
- Bottom layer sayısı: 4–8 arası yaygın. Çok fazlası tabladan almayı zorlaştırır.
- Kaldırma hızı: İlk katmanlarda yavaş kaldırma (bottom lift speed) ayrılma kuvvetini azaltır. Hızlı kaldırma yeni oluşan katmanı tabladan koparabilir.
- Bekleme süresi (rest / light-off delay): Tabla indikten sonra reçinenin durulması için kısa bir bekleme, özellikle kıvamlı reçinelerde yapışmayı iyileştirir.
Görsel: 3DFound
4. Sıcaklık ve reçine durumu
Reçine soğukken kıvamı artar ve tam sertleşmez. 20 °C altındaki ortamlarda yapışma sorunları belirgin şekilde artar. Ortamı ve reçineyi 20–30 °C arasına getirin; ayrıntılar "Soğukta reçine baskı sorunları" konusunda. Reçineyi kullanmadan önce şişeyi iyice çalkalayın; dibe çöken pigment pozlamayı değiştirir.
5. Tabla yüzeyi
- Tabla yüzeyindeki eski reçine kalıntılarını ve parmak yağını IPA ile temizleyin.
- Pürüzsüz, parlak tablalarda yapışma zayıf olabilir. Tablayı 120–220 kum arası zımpara ile çapraz çizgiler oluşturacak şekilde hafifçe zımparalamak yaygın bir çözümdür. Lazer kazınmış veya dokulu tablalarda buna gerek yoktur; zımpara bu tablaların yüzeyini bozabilir.
- Tablanın düz olduğunu bir cetvelin kenarıyla kontrol edin; metal spatulayla kazınan kenarlarda çapak oluşabilir.
6. Parçanın kendisi
Tablaya çok küçük bir alanla değen parça, ilk katmanlarda yeterli tutunma bulamaz. Destekli parçalarda raft kullanın; raft yoksa veya çok inceyse dilimleyiciden kalınlaştırın. Ağır parçaları tablanın ortasına yerleştirmek ve büyük kesitleri eğmek de ayrılma kuvvetini azaltır.
7. FEP ve diğer ihtimaller
- Gevşek FEP film baskıyı tabladan koparabilir; gerginliği kontrol edin.
- LCD ekran arızası: Ekranın bir bölgesi görüntü vermiyorsa o bölgedeki baskılar hiç oluşmaz. Yazıcının ekran test fonksiyonuyla (tam ekran beyaz test deseni) kontrol edin; ekranın üstüne kâğıt koyarak deseni görebilirsiniz. Gözünüzü doğrudan UV ışığa bakacak şekilde konumlandırmayın.
- Z ekseni gevşekliği: Tabla kolunu elle oynattığınızda boşluk hissediliyorsa vida ve ray bağlantısını kontrol edin.
Bu kontrollerden sonra sorun devam ediyorsa yazıcı modeli, reçine, pozlama değerleri ve ortam sıcaklığıyla birlikte bu forumda yeni bir konu açabilirsiniz.
Ekli dosyalar
-
 recine-yazici-baski-tablasi-ve-hazne.jpg 258,1 KB · 0 görüntülenme
-
 recine-tablaya-yapismama-kontrol-sirasi.png 73,4 KB · 0 görüntülenme