



Reçine baskıda içi boş model reçine tasarrufu sağlar; ancak drenaj ve hava delikleri açılmazsa vantuz etkisi ve içeride kalan reçine baskıyı bozabilir.
İçi dolu bir büst, büyük bir figür veya kask, gereğinden çok reçine harcar ve büyük kesitler nedeniyle filmden ayrılırken zorlanır. İçini boşaltmak her iki sorunu da azaltır. Doğru yapmak için birkaç kurala uymak gerekiyor.

Görsel: 3DFound
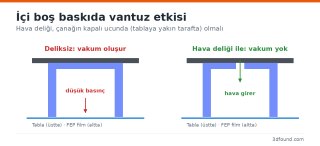
İçi boş bir model, ağzı FEP filme doğru bakan kapalı bir çanak gibi baskı alırsa, her katmanda tabla yukarı kalkarken çanağın içinde vakum oluşur. Bu vakum:
Çözüm, çanağın en dibine (yani baskı sırasında tablaya en yakın noktaya, filmden en uzak kısma) bir hava deliği açmaktır. Böylece tabla kalkarken içeri hava girer ve vakum oluşmaz.

Görsel: 3DFound
Delik çok küçük olursa reçinenin viskozitesi nedeniyle içeriden akmaz ve yıkama sıvısı içeri giremez. Kalın reçinelerde biraz daha büyük delik açın.
Yaygın hata: Delikleri parçanın yukarıda kalan (filme yakın) kısmına açmak. Bu durumda vakum oluşmaya devam eder, çünkü hava girişi çanağın kapalı ucunda değildir. Deliği, baskı sırasında kapalı uçta yani tablaya bakan tarafta konumlandırın.
Görünür bir yüzeyde delik kalmasını istemiyorsanız, kürlemeden sonra deliğe bir damla reçine damlatıp UV ışıkla sertleştirebilir veya baskıyla birlikte basılan tıpaları (plug) kullanabilirsiniz. Lychee ve Chitubox, delik açarken uygun tıpa da oluşturabiliyor. Tıpayı takmadan önce içerinin kuru olması gerekir; içeride hapsolan nem ve çözücü sonradan sorun çıkarır.
Küçük minyatürlerde (yaklaşık 5 cm altı) içi boş basmak genelde gerekli değildir; kazanılan reçine azdır, risk ise aynıdır.
İçi dolu bir büst, büyük bir figür veya kask, gereğinden çok reçine harcar ve büyük kesitler nedeniyle filmden ayrılırken zorlanır. İçini boşaltmak her iki sorunu da azaltır. Doğru yapmak için birkaç kurala uymak gerekiyor.
Görsel: 3DFound
Vantuz etkisi nedir?
İçi boş bir model, ağzı FEP filme doğru bakan kapalı bir çanak gibi baskı alırsa, her katmanda tabla yukarı kalkarken çanağın içinde vakum oluşur. Bu vakum:
- Parçayı filmden ayırmayı zorlaştırır, katmanların kopmasına veya parçanın tabladan düşmesine neden olur.
- FEP filmi aşırı zorlar, film ömrünü kısaltır.
- Çanak duvarlarında katman ayrılması ve deformasyon yapar.
Çözüm, çanağın en dibine (yani baskı sırasında tablaya en yakın noktaya, filmden en uzak kısma) bir hava deliği açmaktır. Böylece tabla kalkarken içeri hava girer ve vakum oluşmaz.
İçi boş baskı adımları
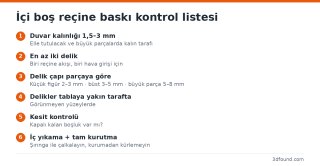
- Duvar kalınlığını seçin: Çoğu figür için 1,5–2,5 mm yeterli. Elle tutulacak veya büyük parçalarda 2–3 mm daha güvenlidir. Çok ince duvar kürleme sonrası çatlayabilir.
- Dilimleyicide boşaltın: Chitubox ve Lychee'de "Hollow" aracı, duvar kalınlığı ve isteğe bağlı iç dolgu (infill) ayarıyla gelir. Büyük boşluklarda iç dolgu yapıyı destekler.
- Parçayı eğin ve destekleyin: İç yüzeylerde de adacık oluşabilir. İçerideki tavan gibi bölgeler iç destek gerektirebilir; dilimleyicide kesit görünümüyle kontrol edin.
- Delikleri açın: En az iki delik: biri reçinenin akması, biri havanın girmesi için. Delikleri baskı yönelimine göre tablaya en yakın bölgeye ve görünmeyen yüzeylere koyun.
- Kesit kontrolü yapın: Katmanları kaydırarak içeride kapalı kalan, deliği olmayan bir boşluk olup olmadığını kontrol edin.
Görsel: 3DFound
Delik boyutu ve yeri
| Parça boyutu | Delik çapı (öneri) | Delik sayısı |
|---|---|---|
| Küçük figür (5–10 cm) | 2–3 mm | En az 2 |
| Büst, orta boy figür | 3–5 mm | 2–3 |
| Büyük parça, kask | 5–8 mm | 3 ve üstü, iç bölmelerin her birine |
Delik çok küçük olursa reçinenin viskozitesi nedeniyle içeriden akmaz ve yıkama sıvısı içeri giremez. Kalın reçinelerde biraz daha büyük delik açın.
Yıkama ve kürleme sırasında
- Baskı bitince parçayı tabla üzerinde delikler aşağı bakacak şekilde bekletin; içteki reçinenin büyük kısmı hazneye geri süzülür.
- Yıkama sırasında içi de temizlenmeli: şırınga ile IPA (veya su ile yıkanabilir reçinede su) enjekte edip çalkalayın, birkaç kez tekrarlayın.
- İçerinin tamamen kuruduğundan emin olmadan kürlemeyin. İçeride kalan IPA veya su, kürleme sonrasında çatlamaya yol açabilir.
- UV ışık içeriye ulaşmadığı için iç yüzeyler tam kürlenmeyebilir. İçeride sıvı reçine kalmışsa zamanla dışarı sızabilir veya parçayı içeriden çatlatabilir; bu yüzden iç temizlik önemlidir.
Yaygın hata: Delikleri parçanın yukarıda kalan (filme yakın) kısmına açmak. Bu durumda vakum oluşmaya devam eder, çünkü hava girişi çanağın kapalı ucunda değildir. Deliği, baskı sırasında kapalı uçta yani tablaya bakan tarafta konumlandırın.
Delikleri kapatmak
Görünür bir yüzeyde delik kalmasını istemiyorsanız, kürlemeden sonra deliğe bir damla reçine damlatıp UV ışıkla sertleştirebilir veya baskıyla birlikte basılan tıpaları (plug) kullanabilirsiniz. Lychee ve Chitubox, delik açarken uygun tıpa da oluşturabiliyor. Tıpayı takmadan önce içerinin kuru olması gerekir; içeride hapsolan nem ve çözücü sonradan sorun çıkarır.
Küçük minyatürlerde (yaklaşık 5 cm altı) içi boş basmak genelde gerekli değildir; kazanılan reçine azdır, risk ise aynıdır.
Ekli dosyalar
-
 recine-ici-bos-baski-vantuz-etkisi.png 31,3 KB · 0 görüntülenme
-
 recine-ici-bos-baski-kontrol-listesi.png 50,8 KB · 0 görüntülenme