



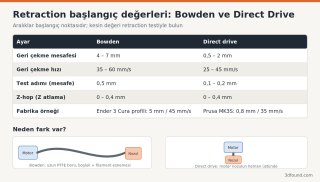
Retraction (geri çekme), nozul boşta hareket ederken filamenti biraz geri çekip sızıntıyı durdurur. Bowden ekstruderde 4–7 mm, direct drive ekstruderde 0,5–2 mm mesafe iyi bir başlangıç noktasıdır.
Bowden sistemde motor yazıcının gövdesinde durur ve filament uzun bir PTFE boru içinden nozula itilir. Boru ile filament arasında küçük bir boşluk vardır ve filament de bir miktar esner. Motor geri çektiğinde bu hareketin ilk birkaç milimetresi boşluğu ve esnemeyi toplamaya gider; nozuldaki basıncı düşürmek için daha uzun mesafe gerekir.
Direct drive sistemde motor nozulun hemen üzerindedir. Aradaki yol birkaç santimetredir, tepki neredeyse anlıktır. Bu yüzden 1 mm'nin altındaki değerler bile çoğu zaman yeterlidir. Direct drive'da gereğinden uzun retraction, erimiş plastiği hotend'in soğuk bölgesine taşıyıp tıkanmaya yol açabilir.

Görsel: 3DFound
Değerler PLA içindir. PETG genelde biraz daha fazla iplik yapar ama mesafeyi büyütmek yerine sıcaklığı 5–10 °C düşürmek ve hareket hızını artırmak daha iyi sonuç verir. TPU gibi esnek filamentlerde retraction'ı çok kısa tutmak (direct drive'da 0–1 mm, düşük hız) veya kapatmak gerekebilir.
Retraction hızı: Çok yavaş geri çekme, nozul hareket etmeye başladığında basınç hâlâ düşmemiş olur. Çok hızlı çekme ise ekstruder dişlisinin filamenti aşındırmasına (öğütmesine) neden olabilir. 60 mm/s'nin üstüne nadiren gerek kalır.
Z-hop (Z atlama): Geri çekmeyle birlikte nozulu 0,2–0,4 mm yükseltir. Nozulun üst yüzeye sürtmesini ve parçayı devirmesini önler; karşılığında biraz fazla iplik oluşabilir. Gerekmiyorsa kapalı ya da sadece üst yüzeylerde açık tutulabilir.
Minimum hareket mesafesi: Çok kısa boş hareketlerde geri çekme yapılmaz. Cura'da "Retraction Minimum Travel", PrusaSlicer'da "Minimum travel after retraction". 1–2 mm civarı yaygındır.
Wipe (silme): Nozul, geri çekme sırasında son çizginin üzerinden kısa bir mesafe geçerek ucu temizler. PrusaSlicer ve OrcaSlicer'da "Wipe while retracting".
Combing / Avoid crossing walls: Boş hareketleri parçanın içinden geçirerek dış yüzeyde iplik oluşmasını azaltır. Cura'da Combing Mode, OrcaSlicer'da "Avoid crossing walls".
Bowden'dan direct drive'a geçiş yapılan yazıcılarda (ör. Ender 3 dönüşüm kitleri) en sık yapılan hata eski 5–6 mm değerin profilde kalmasıdır. Bu, yeni sistemde hotend'e fazla plastik çekip tıkanmalara yol açar. Dönüşümden sonra retraction'ı 1 mm'ye indirip testi yeniden yapın. Ekstruderin steps/mm (E-step) değerinin doğru olduğunu da kontrol edin; yanlış E-step tüm retraction değerlerini orantısız hale getirir.
Konunun baskı kusuru tarafı, yani iplik/stringing teşhisi için Baskı Sorunları forumundaki ilgili rehbere bakabilirsiniz.
İki sistem arasındaki fark
Bowden sistemde motor yazıcının gövdesinde durur ve filament uzun bir PTFE boru içinden nozula itilir. Boru ile filament arasında küçük bir boşluk vardır ve filament de bir miktar esner. Motor geri çektiğinde bu hareketin ilk birkaç milimetresi boşluğu ve esnemeyi toplamaya gider; nozuldaki basıncı düşürmek için daha uzun mesafe gerekir.
Direct drive sistemde motor nozulun hemen üzerindedir. Aradaki yol birkaç santimetredir, tepki neredeyse anlıktır. Bu yüzden 1 mm'nin altındaki değerler bile çoğu zaman yeterlidir. Direct drive'da gereğinden uzun retraction, erimiş plastiği hotend'in soğuk bölgesine taşıyıp tıkanmaya yol açabilir.
Görsel: 3DFound
Başlangıç değerleri
| Sistem | Mesafe | Hız | Fabrika örneği |
|---|---|---|---|
| Bowden (Ender 3, Ender 3 V2 vb.) | 4 – 7 mm | 35 – 60 mm/s | Cura Creality profili: 5 mm, 45 mm/s |
| Direct drive (Prusa MK3S, Ender 3 S1 vb.) | 0,5 – 2 mm | 25 – 45 mm/s | Prusa MK3S: 0,8 mm, 35 mm/s |
| Direct drive, yüksek hız (Bambu Lab, Klipper) | 0,4 – 1 mm | 30 – 45 mm/s | Üretici profili genelde 0,8 mm civarı |
Değerler PLA içindir. PETG genelde biraz daha fazla iplik yapar ama mesafeyi büyütmek yerine sıcaklığı 5–10 °C düşürmek ve hareket hızını artırmak daha iyi sonuç verir. TPU gibi esnek filamentlerde retraction'ı çok kısa tutmak (direct drive'da 0–1 mm, düşük hız) veya kapatmak gerekebilir.
Diğer ilgili ayarlar
Retraction hızı: Çok yavaş geri çekme, nozul hareket etmeye başladığında basınç hâlâ düşmemiş olur. Çok hızlı çekme ise ekstruder dişlisinin filamenti aşındırmasına (öğütmesine) neden olabilir. 60 mm/s'nin üstüne nadiren gerek kalır.
Z-hop (Z atlama): Geri çekmeyle birlikte nozulu 0,2–0,4 mm yükseltir. Nozulun üst yüzeye sürtmesini ve parçayı devirmesini önler; karşılığında biraz fazla iplik oluşabilir. Gerekmiyorsa kapalı ya da sadece üst yüzeylerde açık tutulabilir.
Minimum hareket mesafesi: Çok kısa boş hareketlerde geri çekme yapılmaz. Cura'da "Retraction Minimum Travel", PrusaSlicer'da "Minimum travel after retraction". 1–2 mm civarı yaygındır.
Wipe (silme): Nozul, geri çekme sırasında son çizginin üzerinden kısa bir mesafe geçerek ucu temizler. PrusaSlicer ve OrcaSlicer'da "Wipe while retracting".
Combing / Avoid crossing walls: Boş hareketleri parçanın içinden geçirerek dış yüzeyde iplik oluşmasını azaltır. Cura'da Combing Mode, OrcaSlicer'da "Avoid crossing walls".
Doğru değeri bulmak: test yöntemi
- Önce sıcaklığı oturtun. Çok sıcak basılan filamentte hiçbir retraction ayarı ipliği tam önlemez.
- Hızı sabit tutun (Bowden 45 mm/s, direct drive 35 mm/s).
- Retraction kulesi basın. OrcaSlicer'da Calibration → Retraction test, her birkaç milimetrede mesafeyi artırır. Cura'da Printables'taki retraction kulesi modelleri ve "ChangeAtZ" eklentisiyle aynı iş yapılabilir.
- Bowden'da 0,5 mm, direct drive'da 0,1–0,2 mm adımlarla ilerleyin.
- İpliğin kaybolduğu en düşük değeri seçin; üstüne çıkmak gereksiz yere tıkanma riskini artırır.
Ekstruder değiştirdiyseniz
Bowden'dan direct drive'a geçiş yapılan yazıcılarda (ör. Ender 3 dönüşüm kitleri) en sık yapılan hata eski 5–6 mm değerin profilde kalmasıdır. Bu, yeni sistemde hotend'e fazla plastik çekip tıkanmalara yol açar. Dönüşümden sonra retraction'ı 1 mm'ye indirip testi yeniden yapın. Ekstruderin steps/mm (E-step) değerinin doğru olduğunu da kontrol edin; yanlış E-step tüm retraction değerlerini orantısız hale getirir.
Konunun baskı kusuru tarafı, yani iplik/stringing teşhisi için Baskı Sorunları forumundaki ilgili rehbere bakabilirsiniz.
Ekli dosyalar
-
 retraction-ayarlari-bowden-direct-drive-tablosu.png 66,4 KB · 0 görüntülenme