



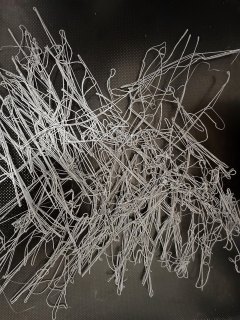
Spagetti, baskı tabladan kopunca nozulun havaya plastik akıtmasıyla oluşan filament yığınıdır. Asıl neden çoğunlukla tutunma kaybı ya da nozulun parçaya çarpmasıdır.

Görsel: A7N8X / Wikimedia Commons, CC0
Spagetti yalnızca filament israfı değildir. Uzun süre fark edilmezse eriyik plastik nozulun etrafına sarılır ve "blob of death" olarak bilinen büyük bir topak oluşturur. Bu topak ısıtıcı bloğu, termistörü ve fan kanalını sarabilir; temizlemek saatler alır, bazen hotend parçalarının değiştirilmesini gerektirir. Bu yüzden önce nedeni bulmak, sonra izleme önlemi almak gerekir.
Baskının ne zaman koptuğunu bulmak, nedeni gösterir. Spagettinin altında kalan parçanın son sağlam katmanına bakın.
İlk birkaç katmanda koptuysa: İlk katman tutunması zayıftır. Kirli tabla, uzak nozul veya düşük tabla sıcaklığı en olası nedenlerdir.
Yarıda, aniden koptuysa: Nozul büyük ihtimalle parçaya çarpmıştır. Kıvrılan bir overhang ucu, warping ile kalkan köşe ya da yüzeyde biriken blob, nozul geçerken parçayı yerinden söker.
Uzun, ince bir parçada koptuysa: Taban alanı yüksekliğe göre küçüktür. Parça yükseldikçe nozulun her geçişi bir kaldıraç etkisi yapar ve parçayı devirir.
Destek koptuysa: İnce destek kolonları tabladan kalkmış ya da kırılmış, üzerindeki model havada kalmıştır.

Görsel: 3DFound
Tabla sıcaklığı da kontrol edilmeli. PLA için 55–65 °C, PETG için 70–85 °C tipik aralıktır. Tabla ekranda doğru sıcaklığı gösterse de cam veya kalın yüzeylerde üst yüzey birkaç derece daha soğuk olabilir; baskıdan önce tablayı 5–10 dakika bekletmek yüzeyin ısınmasını sağlar. Odanın soğuk olduğu kış aylarında tutunma sorunlarının artması da bu yüzdendir.
Baskıyı durdurun ve hotend sıcakken nozulun etrafındaki plastiği pense ile yavaşça temizleyin. Plastik soğuyup sertleştiyse hotend'i 180–200 °C'ye ısıtıp yumuşatarak çıkarın. Termistör ve ısıtıcı kablolarını çekiştirmemeye dikkat edin; termistör kablosu inceliği nedeniyle kolayca kopar. Temizledikten sonra baskıyı yeniden başlatmadan önce sıcaklık okumasının düzgün olduğunu (oda sıcaklığında 20–25 °C civarı) kontrol edin.
Uzun baskılarda yazıcıyı tamamen gözetimsiz bırakmamak en güvenli yoldur. Bunun yanında:
Bu sistemler yanılmaz değildir; ama blob of death oluşmadan önce baskıyı durdurmak için çoğu zaman yeterli erken uyarıyı verir.
Görsel: A7N8X / Wikimedia Commons, CC0
Spagetti neden önemli?
Spagetti yalnızca filament israfı değildir. Uzun süre fark edilmezse eriyik plastik nozulun etrafına sarılır ve "blob of death" olarak bilinen büyük bir topak oluşturur. Bu topak ısıtıcı bloğu, termistörü ve fan kanalını sarabilir; temizlemek saatler alır, bazen hotend parçalarının değiştirilmesini gerektirir. Bu yüzden önce nedeni bulmak, sonra izleme önlemi almak gerekir.
Spagettiye ne yol açar?
Baskının ne zaman koptuğunu bulmak, nedeni gösterir. Spagettinin altında kalan parçanın son sağlam katmanına bakın.
İlk birkaç katmanda koptuysa: İlk katman tutunması zayıftır. Kirli tabla, uzak nozul veya düşük tabla sıcaklığı en olası nedenlerdir.
Yarıda, aniden koptuysa: Nozul büyük ihtimalle parçaya çarpmıştır. Kıvrılan bir overhang ucu, warping ile kalkan köşe ya da yüzeyde biriken blob, nozul geçerken parçayı yerinden söker.
Uzun, ince bir parçada koptuysa: Taban alanı yüksekliğe göre küçüktür. Parça yükseldikçe nozulun her geçişi bir kaldıraç etkisi yapar ve parçayı devirir.
Destek koptuysa: İnce destek kolonları tabladan kalkmış ya da kırılmış, üzerindeki model havada kalmıştır.
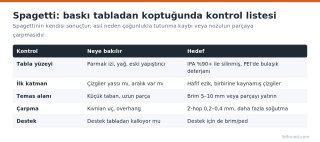
Çözüm kontrol listesi
Görsel: 3DFound
- Tablayı yağdan arındırın. %90+ IPA ile silin. PEI yüzeyi düzenli olarak bulaşık deterjanıyla yıkayın.
- İlk katmanı düzeltin. Seviyeleme ve Z-offset'i, ilk katman çizgileri hafif ezik ve birbirine kaynamış olacak şekilde ayarlayın.
- Brim ekleyin. Küçük tabanlı veya uzun parçalarda 5–10 mm brim tutunmayı ciddi oranda artırır.
- Yönlendirmeyi değiştirin. Uzun ve ince parçayı yatırmak, devrilme riskini ortadan kaldırır.
- Z-hop açın. 0,2–0,4 mm Z-hop, nozulun boşta hareketlerde basılmış yüzeye sürtünmesini önler.
- Soğutmayı artırın. Overhang uçlarının kıvrılmasını engellemek çarpmaları azaltır. PLA'da fan %100.
- Destekleri güçlendirin. Destek için de brim açın; ağaç desteklerde gövde çapını artırın.
Tabla sıcaklığı da kontrol edilmeli. PLA için 55–65 °C, PETG için 70–85 °C tipik aralıktır. Tabla ekranda doğru sıcaklığı gösterse de cam veya kalın yüzeylerde üst yüzey birkaç derece daha soğuk olabilir; baskıdan önce tablayı 5–10 dakika bekletmek yüzeyin ısınmasını sağlar. Odanın soğuk olduğu kış aylarında tutunma sorunlarının artması da bu yüzdendir.
Spagetti oluşursa ne yapmalı?
Baskıyı durdurun ve hotend sıcakken nozulun etrafındaki plastiği pense ile yavaşça temizleyin. Plastik soğuyup sertleştiyse hotend'i 180–200 °C'ye ısıtıp yumuşatarak çıkarın. Termistör ve ısıtıcı kablolarını çekiştirmemeye dikkat edin; termistör kablosu inceliği nedeniyle kolayca kopar. Temizledikten sonra baskıyı yeniden başlatmadan önce sıcaklık okumasının düzgün olduğunu (oda sıcaklığında 20–25 °C civarı) kontrol edin.
İzleme ve otomatik algılama
Uzun baskılarda yazıcıyı tamamen gözetimsiz bırakmamak en güvenli yoldur. Bunun yanında:
- Filament sensörü: Filament bitişini algılar, spagettiyi algılamaz.
- Kamera ile uzaktan izleme: OctoPrint, Mainsail veya Fluidd arayüzleri kamera görüntüsü sunar. Obico gibi yapay zekâ tabanlı eklentiler spagettiyi algılayıp baskıyı duraklatabilir.
- Üretici sistemleri: Bazı yeni yazıcılar (ör. Bambu Lab serisi) dahili kamerayla spagetti algılama özelliği sunar; ayarlardan açık olduğunu kontrol edin.
Bu sistemler yanılmaz değildir; ama blob of death oluşmadan önce baskıyı durdurmak için çoğu zaman yeterli erken uyarıyı verir.
Ekli dosyalar
-
 spagetti-baski-hatasi.jpg 705,2 KB · 0 görüntülenme
-
 spagetti-kontrol-listesi.png 65,1 KB · 0 görüntülenme