



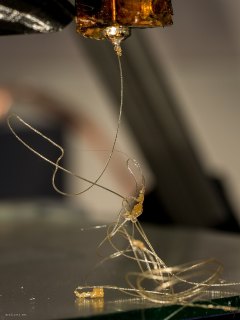
Stringing, nozulun boşta gezerken akıttığı plastiğin parçalar arasında ince örümcek ağı gibi teller bırakmasıdır. Çoğu durumda nozul sıcaklığı ve geri çekme (retraction) ayarıyla çözülür.

Görsel: David Elliott from UK / Wikimedia Commons, CC BY 2.0
İki ayrı kule ya da bir kutunun içindeki direkler arasında saç teli inceliğinde iplikler görürsünüz. Teller genelde nozulun bir noktadan diğerine boşta gittiği (travel) yollar boyunca uzanır. Bunu iki benzer sorundan ayırmak gerekir:
1. Sıcaklık kulesi basın. Printables veya Thingiverse'te "temperature tower" diye aratarak bulacağınız bir kuleyi, her blokta 5 °C düşecek şekilde basın. Cura'da bunu "Post Processing > ChangeAtZ" eklentisi, PrusaSlicer ve OrcaSlicer'da katman aralığına özel G-code ile yapabilirsiniz. OrcaSlicer'ın Kalibrasyon menüsünde hazır sıcaklık kulesi de vardır. Teli en az, yüzeyi ve köprüsü hâlâ düzgün olan bloğu seçin. PLA için bu değer pratikte çoğunlukla 195–210 °C arasına düşer.
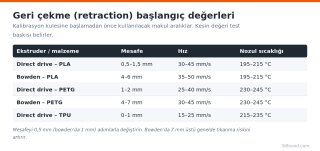
2. Retraction'ı test edin. Sıcaklık oturduktan sonra retraction testi basın. Aşağıdaki tablo başlangıç noktasıdır; mesafeyi direct drive'da 0,5 mm, bowden'da 1 mm adımlarla değiştirin.

Görsel: 3DFound
Ender 3 gibi bowden yazıcılarda fabrika ayarı Cura profilinde 5 mm / 45 mm/s civarındadır ve PLA için genelde yeterlidir. Mesafeyi 7 mm'nin üstüne çıkarmak stringing'i bitirmez, aksine yumuşamış filamenti heatbreak'e kadar çekip tıkanmaya yol açabilir. Direct drive'da 2 mm'yi geçmeye nadiren gerek kalır.
3. Filamenti kurutun. Testler tutarsız sonuç veriyorsa ya da makara uzun süre açıkta kaldıysa filamenti kurutun. PLA 45–50 °C, PETG 60–65 °C'de 4–6 saat çoğu durumda yeterlidir.
4. Boşta hareketleri düzenleyin.
5. Gerekirse minimum hareket mesafesini kontrol edin. Cura'daki Minimum Travel Distance / Retraction Minimum Travel değeri çok yüksekse kısa boşluklarda retraction yapılmaz. 1–1,5 mm makul bir değerdir.
Ayarlarla teller saç teline indiyse, baskı sonrası sıcak hava tabancasıyla bir-iki saniyelik hızlı geçiş onları büzüştürüp yok eder. Aynı noktada fazla durmayın; PLA 60 °C civarında yumuşamaya başlar.
Daha derin kalibrasyon için Ellis' Print Tuning Guide ve Prusa Knowledge Base iyi kaynaklardır. Retraction'ın dilimleyicideki tüm alt ayarları için "Dilimleyici Ayarları" bölümüne bakabilirsiniz.
Görsel: David Elliott from UK / Wikimedia Commons, CC BY 2.0
Belirti: stringing nasıl tanınır?
İki ayrı kule ya da bir kutunun içindeki direkler arasında saç teli inceliğinde iplikler görürsünüz. Teller genelde nozulun bir noktadan diğerine boşta gittiği (travel) yollar boyunca uzanır. Bunu iki benzer sorundan ayırmak gerekir:
- Stringing: İnce, uzun, gergin teller. Parçalar arasında köprü kurar.
- Sızıntı (oozing): Yüzeyde küçük damlacıklar ve kabarcıklar; tel oluşmaz ya da çok kısadır.
- Blob/zit: Dış duvarda tek noktada sivilce gibi çıkıntı. Ayrı bir konu, dikiş ayarlarıyla ilgilidir.
Olası nedenler (en sık olandan aza)
- Nozul sıcaklığı yüksek. Plastik ne kadar akışkansa nozuldan o kadar kolay süzülür. PLA'yı 220 °C'de basmak stringing'in en yaygın sebebidir.
- Retraction yetersiz ya da kapalı. Mesafe kısa veya hız düşükse eriyik basıncı yeterince düşmez.
- Nemli filament. Özellikle PETG ve TPU'da nem, sıcaklık doğru olsa bile tel yapar. Baskı sırasında çıtırtı duyuluyorsa önce bunu düşünün.
- Boşta hareket ayarları. Yavaş travel hızı ve kapalı combing, nozulun dış yüzeyin üzerinden uzun süre geçmesine yol açar.
- Malzemenin doğası. PETG ve TPU, PLA'ya göre her zaman biraz daha fazla tel yapar; sıfır tel hedeflemek gerçekçi değildir.
Adım adım çözüm
1. Sıcaklık kulesi basın. Printables veya Thingiverse'te "temperature tower" diye aratarak bulacağınız bir kuleyi, her blokta 5 °C düşecek şekilde basın. Cura'da bunu "Post Processing > ChangeAtZ" eklentisi, PrusaSlicer ve OrcaSlicer'da katman aralığına özel G-code ile yapabilirsiniz. OrcaSlicer'ın Kalibrasyon menüsünde hazır sıcaklık kulesi de vardır. Teli en az, yüzeyi ve köprüsü hâlâ düzgün olan bloğu seçin. PLA için bu değer pratikte çoğunlukla 195–210 °C arasına düşer.
2. Retraction'ı test edin. Sıcaklık oturduktan sonra retraction testi basın. Aşağıdaki tablo başlangıç noktasıdır; mesafeyi direct drive'da 0,5 mm, bowden'da 1 mm adımlarla değiştirin.
Görsel: 3DFound
Ender 3 gibi bowden yazıcılarda fabrika ayarı Cura profilinde 5 mm / 45 mm/s civarındadır ve PLA için genelde yeterlidir. Mesafeyi 7 mm'nin üstüne çıkarmak stringing'i bitirmez, aksine yumuşamış filamenti heatbreak'e kadar çekip tıkanmaya yol açabilir. Direct drive'da 2 mm'yi geçmeye nadiren gerek kalır.
3. Filamenti kurutun. Testler tutarsız sonuç veriyorsa ya da makara uzun süre açıkta kaldıysa filamenti kurutun. PLA 45–50 °C, PETG 60–65 °C'de 4–6 saat çoğu durumda yeterlidir.
4. Boşta hareketleri düzenleyin.
- Travel hızı: 150 mm/s ve üzeri (yazıcınız destekliyorsa).
- Cura: Combing Mode = "Within Infill" veya "Not on Skin".
- PrusaSlicer / OrcaSlicer: Avoid crossing perimeters (Orca'da "Avoid crossing walls") açık.
- Wipe while retracting (PrusaSlicer, Orca) ya da Cura'da Wipe Nozzle Between Layers denenebilir.
5. Gerekirse minimum hareket mesafesini kontrol edin. Cura'daki Minimum Travel Distance / Retraction Minimum Travel değeri çok yüksekse kısa boşluklarda retraction yapılmaz. 1–1,5 mm makul bir değerdir.
Hızlı not: kalan ince teller
Ayarlarla teller saç teline indiyse, baskı sonrası sıcak hava tabancasıyla bir-iki saniyelik hızlı geçiş onları büzüştürüp yok eder. Aynı noktada fazla durmayın; PLA 60 °C civarında yumuşamaya başlar.
Daha derin kalibrasyon için Ellis' Print Tuning Guide ve Prusa Knowledge Base iyi kaynaklardır. Retraction'ın dilimleyicideki tüm alt ayarları için "Dilimleyici Ayarları" bölümüne bakabilirsiniz.
Ekli dosyalar
-
 3d-baski-stringing-nozul-ipliklenme.jpg 455,5 KB · 0 görüntülenme
-
 stringing-geri-cekme-baslangic-degerleri.png 69,5 KB · 0 görüntülenme