



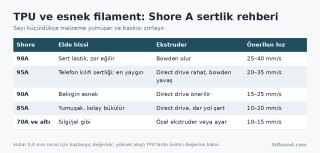
TPU filamentin sertliği Shore A ile ifade edilir: 95A en yaygın ve en kolay basılan türdür, sayı küçüldükçe filament yumuşar ve baskısı zorlaşır.
3D baskıda TPU (termoplastik poliüretan) en yaygın esnek malzeme. TPE ve "esnek PLA" gibi alternatifler de var ama davranışları farklı; burada TPU üzerinden gidiyoruz.

Görsel: 3DFound
Pratikte 95A ve üstü bowden yazıcıda 15–25 mm/s gibi düşük hızlarda basılabilir. 90A ve altı için direct drive, ayrıca dişli ile hotend girişi arasında boşluk bırakmayan dar bir filament yolu gerekir.

Görsel: Sweetclara / Wikimedia Commons, CC BY-SA 4.0
Shore A ne demek?
Shore sertliği, bir durometre ucunun malzemeye ne kadar battığını ölçer. Esnek plastikler ve kauçuklar için "A" ölçeği kullanılır; 0'a yakın değerler jel gibi yumuşak, 100'e yakın değerler sert lastik gibidir. Ölçek doğrusal değildir; 95A ile 85A arasındaki fark elde, 98A ile 95A arasındakinden çok daha belirgindir.3D baskıda TPU (termoplastik poliüretan) en yaygın esnek malzeme. TPE ve "esnek PLA" gibi alternatifler de var ama davranışları farklı; burada TPU üzerinden gidiyoruz.
Görsel: 3DFound
Sertliğe göre kullanım alanları
- 98A: Neredeyse sert, ama darbe emer. Titreşim takozu, dişli kaplama, tampon.
- 95A: En yaygın sertlik. Telefon kılıfı, kablo koruyucu, conta, kayışlar, drone parçaları. Bowden ekstruderli yazıcılarda bile yavaş basıldığında çalışır.
- 90A: Belirgin esnek. Ayakkabı tabanı denemeleri, tutamak kaplamaları, yumuşak takozlar.
- 85A ve altı: Kolay bükülür, sıkıştırılınca ezilir. Yumuşak contalar, giyilebilir parçalar. Baskısı deneyim ve uygun ekstruder ister.
Ekstruder tipi neden belirleyici?
Esnek filament, itildiğinde boru içinde bükülüp sıkışma eğilimindedir. Direct drive ekstruderde dişli ile hotend arasındaki mesafe kısa olduğu için filamentin bükülecek yeri yoktur. Bowden sistemde ise filament 30–60 cm'lik PTFE boru boyunca itilir; yumuşak TPU bu yolda yay gibi sıkışır ve akış düzensizleşir.Pratikte 95A ve üstü bowden yazıcıda 15–25 mm/s gibi düşük hızlarda basılabilir. 90A ve altı için direct drive, ayrıca dişli ile hotend girişi arasında boşluk bırakmayan dar bir filament yolu gerekir.
Başlangıç ayarları
- Nozul: 210–235 °C (etiketi kontrol edin).
- Tabla: 30–60 °C. TPU düz PEI'ye çok güçlü yapışabilir; yapıştırıcı çubuk ayırıcı olarak kullanılır. Dokulu PEI genelde sorunsuzdur.
- Hız: 95A için 20–35 mm/s, daha yumuşak türlerde 10–20 mm/s. Yüksek akışlı ("HF", "high speed") TPU'lar daha hızlı basılabilir; üreticinin değerine bakın.
- Geri çekme: Az veya kapalı. Direct drive'da 0,5–1 mm, düşük hızla. Fazla geri çekme filamenti dişlide ezer ve sıkıştırır.
- Fan: %30–60.
- Ekstruder baskısı: Ayarlanabilir dişli baskısı varsa biraz gevşetmek esnek filamentin ezilmesini önler.
Görsel: Sweetclara / Wikimedia Commons, CC BY-SA 4.0
Dolgu ile sertliği ayarlamak
Parçanın hissi sadece filament sertliğine bağlı değil. Aynı 95A TPU, %10 jiroid dolgu ve 2 duvar ile oldukça yumuşak, %100 dolgu ile sert bir parça verir. Daha yumuşak his için önce dolgu oranını ve duvar sayısını düşürmeyi denemek, daha yumuşak ve zor basılan bir filamente geçmekten çoğu zaman daha pratiktir.Makaradan besleme
Esnek filament, makaradan çekilirken oluşan direnci de sertlerden daha çok hisseder. Sıkı dönen bir makara filamenti gerer, ekstruderde kayma ve eksik akış yapar. Rulmanlı bir makara tutucu ve kısa, düz bir filament yolu fark yaratır. Otomatik çoklu filament sistemlerinin çoğu yumuşak TPU'yu desteklemez veya sınırlı destekler; kullanmadan önce üreticinin uyumluluk listesine bakmak gerekir.Nem ve saklama
TPU hızlı nem çeker. Nemli TPU baskıda köpürür, yüzey pürüzlenir ve yoğun ip çekme olur. Baskıdan önce 50–60 °C'de 4–8 saat kurutmak ve mümkünse baskıyı doğrudan kurutucudan beslemek en temiz sonucu verir.Ekli dosyalar
-
 tpu-shore-sertlik-tablosu.png 64,2 KB · 0 görüntülenme
-
 esnek-filament-makarasi.jpg 302,6 KB · 0 görüntülenme