



Ücretsiz kalibrasyon modelleri; ilk katman, sıcaklık, geri çekme, akış ve ölçü doğruluğunu ayrı ayrı test etmenizi sağlar. Hangi testin neyi ölçtüğünü bilmek, yanlış ayarı değiştirmenin önüne geçer.
Model sitelerinde "calibration" araması binlerce sonuç verir. Aşağıda en çok kullanılan test türlerini, ne zaman basılacaklarını ve sonucun nasıl okunacağını topladık. Ayar değerlerinin detayları dilimleyici ve filament forumlarında ayrıca tartışılıyor; burada odak, doğru modeli seçmek.

Görsel: 3DFound

Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
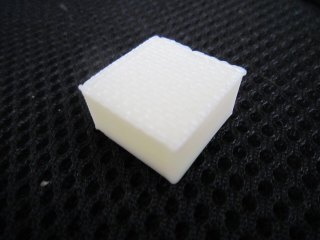
XYZ kalibrasyon küpü en çok basılan modellerden biri. Yüzey kalitesini ve katman hizasını görmek için iyidir. Ancak küpü kumpasla ölçüp 20,1 mm çıktı diye adım/mm (steps/mm) değerini değiştirmek pratikte önerilmez. 20 mm'lik bir parçadaki 0,1 mm'lik sapma; filament çekmesi, dış duvar akışı ve kumpas ölçüm hatası ile aynı büyüklüktedir. Kayışlı eksenlerde adım/mm değeri kasnak ve kayış ölçüsüyle belirlenir ve fabrika ayarında genelde doğrudur. Ölçü doğruluğunu kontrol etmek istiyorsanız 100 mm veya daha uzun bir test parçası basın, ölçümü birkaç noktadan alın.
Orca Slicer'ın "Kalibrasyon" menüsü sıcaklık kulesi, akış oranı, pressure advance, geri çekme, tolerans ve maksimum hacimsel hız testlerini sizin yazıcı profilinizle otomatik üretir. Bambu Studio'da da benzer bir menü bulunur. Bu araçlar, dışarıdan indirilen modele göre daha az ayar gerektirir çünkü sıcaklık veya hız değişimini dosyaya kendisi yazar.
Testlerde gördüğünüz belirli kusurların (iplenme, katman ayrılması, warping) nedenleri ve çözümleri için "Baskı Sorunları" forumuna bakın.
Model sitelerinde "calibration" araması binlerce sonuç verir. Aşağıda en çok kullanılan test türlerini, ne zaman basılacaklarını ve sonucun nasıl okunacağını topladık. Ayar değerlerinin detayları dilimleyici ve filament forumlarında ayrıca tartışılıyor; burada odak, doğru modeli seçmek.
Görsel: 3DFound
Temel set: yeni yazıcı veya yeni filament
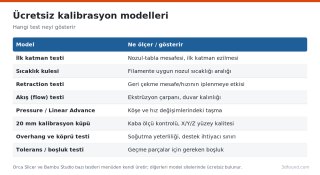
- İlk katman testi: Tablanın tamamına yayılmış ince kareler veya tek katmanlı bir desen. Nozul-tabla mesafesini ve tabla seviyesini kontrol etmek için. Aramada "first layer test" yazın. Prusa yazıcılarda menüde kendi ilk katman kalibrasyonu bulunur.
- Sıcaklık kulesi: Her birkaç milimetrede bir sıcaklığı değiştiren kule. Hangi katta yüzey, köprü ve iplenme en iyi görünüyorsa o sıcaklık aralığı filamentiniz için uygundur. Kuleyi basarken dilimleyicide yüksekliğe göre sıcaklık değiştirme (Cura'da "ChangeAtZ" eklentisi, PrusaSlicer'da katman aralığına özel G-code) ayarlanmalıdır; model tek başına sıcaklığı değiştirmez.
- Retraction (geri çekme) testi: Arasında boşluk olan iki veya daha fazla ince kule. Kuleler arasında ip oluşup oluşmadığına bakarsınız.
- Akış testi: Tek duvarlı bir küp veya Orca Slicer'ın ürettiği akış plakaları. Duvar kalınlığını kumpasla ölçüp ekstrüzyon çarpanını kontrol edersiniz.
İleri testler
- Pressure Advance / Linear Advance: Hız değişimlerinde köşelerde biriken ya da eksik kalan malzemeyi ayarlar. Klipper'da Pressure Advance, Marlin'de Linear Advance adını alır. Test desenleri genelde dilimleyici veya ürün sitesindeki araçlarla üretilir.
- Overhang testi: 20°'den 70°'ye kadar artan sarkmalar. Fan soğutmanızın nerede yetersiz kaldığını gösterir; desteksiz basabileceğiniz açı sınırını öğrenirsiniz.
- Köprü testi: Farklı uzunlukta köprüler. Kaç milimetreye kadar desteksiz köprü atabildiğinizi gösterir.
- Tolerans testi: İç içe geçen silindirler veya pimler; 0,1 – 0,5 mm arası farklı boşluklarla basılır. Geçme parçalar ve print-in-place modeller için hangi boşluğun yazıcınızda çalıştığını gösterir.
- "All-in-one" test: Overhang, köprü, ince duvar, yazı ve delikleri tek modelde toplar. Genel bir resim verir ama hangi ayarın sorunlu olduğunu ayırmak zordur.
20 mm kalibrasyon küpü hakkında bir uyarı
Görsel: syvwlch / Wikimedia Commons, CC BY 2.0
XYZ kalibrasyon küpü en çok basılan modellerden biri. Yüzey kalitesini ve katman hizasını görmek için iyidir. Ancak küpü kumpasla ölçüp 20,1 mm çıktı diye adım/mm (steps/mm) değerini değiştirmek pratikte önerilmez. 20 mm'lik bir parçadaki 0,1 mm'lik sapma; filament çekmesi, dış duvar akışı ve kumpas ölçüm hatası ile aynı büyüklüktedir. Kayışlı eksenlerde adım/mm değeri kasnak ve kayış ölçüsüyle belirlenir ve fabrika ayarında genelde doğrudur. Ölçü doğruluğunu kontrol etmek istiyorsanız 100 mm veya daha uzun bir test parçası basın, ölçümü birkaç noktadan alın.
Dilimleyici içindeki kalibrasyon araçları
Orca Slicer'ın "Kalibrasyon" menüsü sıcaklık kulesi, akış oranı, pressure advance, geri çekme, tolerans ve maksimum hacimsel hız testlerini sizin yazıcı profilinizle otomatik üretir. Bambu Studio'da da benzer bir menü bulunur. Bu araçlar, dışarıdan indirilen modele göre daha az ayar gerektirir çünkü sıcaklık veya hız değişimini dosyaya kendisi yazar.
Hangi sırayla basmalı?
| Sıra | Test | Neden bu sırada |
|---|---|---|
| 1 | İlk katman | Diğer bütün testler buna bağlı |
| 2 | Sıcaklık kulesi | Akış ve geri çekme sıcaklığa göre değişir |
| 3 | Akış | Duvar kalınlığı ve yüzey doğruluğu |
| 4 | Pressure / Linear Advance | Akış ayarlandıktan sonra anlamlı |
| 5 | Geri çekme | Pressure Advance geri çekme ihtiyacını etkiler |
| 6 | Overhang, köprü, tolerans | Son ince ayar |
Testlerde gördüğünüz belirli kusurların (iplenme, katman ayrılması, warping) nedenleri ve çözümleri için "Baskı Sorunları" forumuna bakın.
Ekli dosyalar
-
 3d-yazici-kalibrasyon-modelleri-listesi.png 78,7 KB · 0 görüntülenme
-
 20mm-kalibrasyon-kupu-ilk-baski.jpg 193,3 KB · 0 görüntülenme