



Under-extrusion, nozuldan gereğinden az plastik çıkması ve baskıda boşluk, ince duvar, zayıf katmanlar oluşmasıdır. Tıkanmadan e-adım ayarına kadar birkaç nedeni vardır ve sırayla elenir.
Son madde önemli bir ayırt edicidir: yalnızca hızlı kısımlarda görülüyorsa sorun kalibrasyon değil, hotend'in eritme kapasitesidir.
Kontrolleri en ucuzdan pahalıya doğru sıralamak zaman kazandırır.
1. Filament yolu sürtünmesi. Makara takılıyor mu, filament makarada üst üste binmiş mi, bowden boru keskin dönüş yapıyor mu? Makarayı elle çevirin; serbestçe dönmeli. Filamenti ekstruderden çıkarıp boruda elle itin; zorlanma olmamalı.
2. Ekstruder dişlisi ve gergi. Dişlinin dişleri filament tozuyla dolmuş olabilir; diş fırçasıyla temizleyin. Gergi yayı az sıkıysa dişli kayar, fazla sıkıysa filamenti ezer. Stok Ender 3'teki plastik kollu ekstruderde kolun zamanla çatlaması bilinen bir sorundur; kolun yay tarafına bakın.
3. Kısmi tıkanma. Sıcakken elle itilen filament düz ve dolgun bir şerit halinde akmalı. İnce veya kıvrılarak çıkıyorsa cold pull yapın.
4. Düşük sıcaklık veya fazla hız. Standart bir V6 tipi hotend 0,4 mm nozulda pratikte 10–15 mm³/s civarında akış verir. 0,2 mm katman, 0,45 mm çizgi ve 100 mm/s hız tam 9 mm³/s eder; sınırdasınız demektir. Hızı düşürün ya da sıcaklığı 5–10 °C artırın. OrcaSlicer'da Max volumetric speed ayarı bu sınırı dilimleyici düzeyinde uygular.
5. E-adım (E-steps) yanlış. Ekstruder yeni değiştirildiyse ya da firmware sıfırlandıysa bu kontrol edilmeli.

Görsel: 3DFound
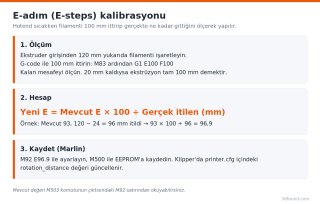
Ölçüm sırasında nozul baskı sıcaklığında olmalı. Ekstrüzyon hızını yavaş tutun (F100 = 100 mm/dk), aksi halde ölçüme eritme kapasitesi karışır. Stok Ender 3 ve Ender 3 V2'de fabrika değeri 93 adım/mm'dir; dual-gear ekstruderlerde değer 400 civarına kadar çıkar. Firmware değerini öğrenmek için M503, ayarlamak için M92 kullanılır. Klipper'da ayar karşılığı rotation_distance değeridir ve formül tersine işler.
6. Filament çapı. Kumpasla makaranın üç farklı yerinden çapı ölçün. 1,75 mm filamentte ±0,03 mm'nin üstündeki sapma akışı belirgin şekilde etkiler. Dilimleyicide filament çapının 1,75 olarak tanımlı olduğunu da kontrol edin; bazı eski profillerde 2,85 kalmış olabilir.
7. Akış oranı. E-adım doğru olduktan sonra dilimleyicideki akış oranı (flow / extrusion multiplier) ince ayar için kullanılır. Bunun için ayrı bir kalibrasyon yapılır; over-extrusion başlığında anlatılmıştır.

Görsel: David Elliott from UK / Wikimedia Commons, CC BY 2.0
Sıcaklığı artırınca düzeliyor, sorun sıcaklık mı? Kısmen. Yükselen sıcaklık eritme kapasitesini artırır ama asıl neden çoğunlukla fazla hızdır. Sıcaklığı malzeme aralığının üstüne çıkarmak stringing ve yüzey bozulması getirir; hızı düşürmek daha temiz bir çözümdür.
Yalnızca baskının sonuna doğru başlıyor, neden? Makaranın sonuna yaklaştıkça filament daha sıkı kıvrımlı olur ve sürtünme artar. Bowden sistemde bu fark belirgin olabilir. Bir diğer ihtimal, motorun veya hotend fanının zamanla ısınmasıdır.
Bu listeden geçtiği halde baskının ortasında ekstrüzyon kesiliyorsa heat creep ihtimaline bakın.
Belirtiler
- Üst yüzeyde çizgiler arası boşluklar, alttan dolgu görünür.
- Duvarlar arası ayrılma: dış duvar ile iç duvar arasında ince yarık.
- Dolgu süngerimsi ve kopuk, parmakla bastırınca ezilir.
- Katmanlar kolay ayrılır, parça kırılgan.
- Hızlı bölümlerde ekstrüzyon zayıflar, yavaş bölümlerde normal görünür.
Son madde önemli bir ayırt edicidir: yalnızca hızlı kısımlarda görülüyorsa sorun kalibrasyon değil, hotend'in eritme kapasitesidir.
Nedenler ve çözüm sırası
Kontrolleri en ucuzdan pahalıya doğru sıralamak zaman kazandırır.
1. Filament yolu sürtünmesi. Makara takılıyor mu, filament makarada üst üste binmiş mi, bowden boru keskin dönüş yapıyor mu? Makarayı elle çevirin; serbestçe dönmeli. Filamenti ekstruderden çıkarıp boruda elle itin; zorlanma olmamalı.
2. Ekstruder dişlisi ve gergi. Dişlinin dişleri filament tozuyla dolmuş olabilir; diş fırçasıyla temizleyin. Gergi yayı az sıkıysa dişli kayar, fazla sıkıysa filamenti ezer. Stok Ender 3'teki plastik kollu ekstruderde kolun zamanla çatlaması bilinen bir sorundur; kolun yay tarafına bakın.
3. Kısmi tıkanma. Sıcakken elle itilen filament düz ve dolgun bir şerit halinde akmalı. İnce veya kıvrılarak çıkıyorsa cold pull yapın.
4. Düşük sıcaklık veya fazla hız. Standart bir V6 tipi hotend 0,4 mm nozulda pratikte 10–15 mm³/s civarında akış verir. 0,2 mm katman, 0,45 mm çizgi ve 100 mm/s hız tam 9 mm³/s eder; sınırdasınız demektir. Hızı düşürün ya da sıcaklığı 5–10 °C artırın. OrcaSlicer'da Max volumetric speed ayarı bu sınırı dilimleyici düzeyinde uygular.
5. E-adım (E-steps) yanlış. Ekstruder yeni değiştirildiyse ya da firmware sıfırlandıysa bu kontrol edilmeli.
Görsel: 3DFound
Ölçüm sırasında nozul baskı sıcaklığında olmalı. Ekstrüzyon hızını yavaş tutun (F100 = 100 mm/dk), aksi halde ölçüme eritme kapasitesi karışır. Stok Ender 3 ve Ender 3 V2'de fabrika değeri 93 adım/mm'dir; dual-gear ekstruderlerde değer 400 civarına kadar çıkar. Firmware değerini öğrenmek için M503, ayarlamak için M92 kullanılır. Klipper'da ayar karşılığı rotation_distance değeridir ve formül tersine işler.
6. Filament çapı. Kumpasla makaranın üç farklı yerinden çapı ölçün. 1,75 mm filamentte ±0,03 mm'nin üstündeki sapma akışı belirgin şekilde etkiler. Dilimleyicide filament çapının 1,75 olarak tanımlı olduğunu da kontrol edin; bazı eski profillerde 2,85 kalmış olabilir.
7. Akış oranı. E-adım doğru olduktan sonra dilimleyicideki akış oranı (flow / extrusion multiplier) ince ayar için kullanılır. Bunun için ayrı bir kalibrasyon yapılır; over-extrusion başlığında anlatılmıştır.
Görsel: David Elliott from UK / Wikimedia Commons, CC BY 2.0
Sık sorulan
Sıcaklığı artırınca düzeliyor, sorun sıcaklık mı? Kısmen. Yükselen sıcaklık eritme kapasitesini artırır ama asıl neden çoğunlukla fazla hızdır. Sıcaklığı malzeme aralığının üstüne çıkarmak stringing ve yüzey bozulması getirir; hızı düşürmek daha temiz bir çözümdür.
Yalnızca baskının sonuna doğru başlıyor, neden? Makaranın sonuna yaklaştıkça filament daha sıkı kıvrımlı olur ve sürtünme artar. Bowden sistemde bu fark belirgin olabilir. Bir diğer ihtimal, motorun veya hotend fanının zamanla ısınmasıdır.
Kalıcı çözüm için kısa kontrol listesi
- Makara ve filament yolu serbest
- Ekstruder dişlisi temiz, gergi ayarlı, kol sağlam
- Nozul açık (elle itme testi)
- Hacimsel akış hotend sınırının altında
- E-adım kalibre edilmiş ve kaydedilmiş
- Filament çapı doğru, dilimleyici ayarı 1,75
- Akış oranı test edilmiş
Bu listeden geçtiği halde baskının ortasında ekstrüzyon kesiliyorsa heat creep ihtimaline bakın.
Ekli dosyalar
-
 e-adim-kalibrasyonu-formulu.png 77,4 KB · 0 görüntülenme
-
 nozul-ucunda-erimis-filament.jpg 195,5 KB · 0 görüntülenme