



Pillowing, baskının üst yüzeyinde küçük delikler, kabarcıklar ya da dolgunun izi kalan pürüzlü bölgeler oluşmasıdır. Üst katman sayısı ve soğutma ayarıyla büyük ölçüde giderilir.
Düz bir üst yüzeyin ortasında, çizgilerin kapatamadığı küçük delikler veya yastık gibi kabarık bölgeler görürsünüz. Bazen yüzey kapanmıştır ama dolgunun desenini andıran hafif tümsekler göze çarpar. Sorun genellikle geniş ve düz üst yüzeylerde, ince katman yüksekliğinde ve düşük dolgu oranında belirginleşir.
Pillowing'i under-extrusion ile karıştırmamak gerekir. Under-extrusion'da yan duvarlar da zayıftır ve katmanlar arası bağ gevşektir; pillowing'de ise duvarlar normal, sorun yalnızca üst yüzeydedir.
Üst katmanın ilk çizgileri, altındaki seyrek dolgunun boşlukları üzerinde küçük köprüler gibi basılır. Bu çizgiler sarkarsa veya koparsa sonraki katmanlar boşluğu tam kapatamaz. Olası nedenler, sıklık sırasıyla:

Görsel: 3DFound
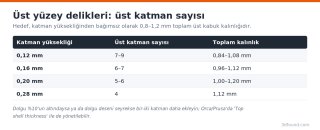
En hızlı düzeltme, üst katman sayısını artırmaktır. Katman sayısı yerine kalınlık düşünmek daha doğrudur. Cura'da Top Thickness, PrusaSlicer'da Print Settings > Layers and perimeters > Top > Minimum shell thickness, OrcaSlicer'da Top shell thickness ayarı, katman yüksekliğini değiştirdiğinizde katman sayısını otomatik ayarlar. 0,8–1,2 mm hedeflemek çoğu parça için yeterlidir.
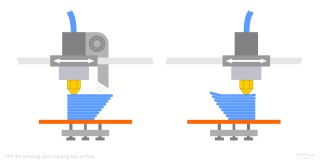
Soğutmayı artırın. PLA'da parça fanı %100 olmalı. Stok fan kanalı zayıfsa geniş yüzeyler için ayrıca üst katman hızını 30–40 mm/s'ye indirmek fana zaman tanır.
Dolgu desenini ve oranını değiştirin. %15–20 dolgu ile üst yüzey sorunları belirgin şekilde azalır. Gyroid ve cubic desenlerde boşluklar daha düzenli dağılır. Cura'da Gradual Infill Steps, dolguyu üst yüzeye yaklaştıkça yoğunlaştırır; az malzemeyle iyi bir üst yüzey verir.
Üst yüzey altına destek katmanı. PrusaSlicer ve OrcaSlicer'daki Solid infill threshold area ile küçük alanlar tamamen dolu basılır. Ayrıca Cura'daki Skin Overlap ve Prusa/Orca'daki Infill/perimeters overlap değerini %10–25 aralığında tutmak, üst yüzeyin kenarlarda açık kalmasını önler.

Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Akışı kontrol edin. Üst yüzeyde çizgiler arasında düzenli ince aralıklar varsa akış oranı veya e-adım düşüktür. Bu durumda önce kalibrasyon yapılmalı.
Ütüleme (ironing). Son katmanda nozulun çok az akışla yüzeyin üzerinden tekrar geçmesidir. Küçük delikleri kapatır ve yüzeyi parlatır, ama baskı süresini uzatır. Cura'da Enable Ironing, PrusaSlicer'da Ironing, OrcaSlicer'da Ironing type olarak bulunur. %10–15 akış ve 0,1 mm aralık tipik başlangıçtır.
Bu ayarlar dilimleyici profilinde kaldığı için bir kez doğru değer bulduğunuzda tüm baskılarınıza yansır. Ayarların ayrıntılı açıklaması için "Dilimleyici Ayarları" bölümüne bakabilirsiniz.
Belirti
Düz bir üst yüzeyin ortasında, çizgilerin kapatamadığı küçük delikler veya yastık gibi kabarık bölgeler görürsünüz. Bazen yüzey kapanmıştır ama dolgunun desenini andıran hafif tümsekler göze çarpar. Sorun genellikle geniş ve düz üst yüzeylerde, ince katman yüksekliğinde ve düşük dolgu oranında belirginleşir.
Pillowing'i under-extrusion ile karıştırmamak gerekir. Under-extrusion'da yan duvarlar da zayıftır ve katmanlar arası bağ gevşektir; pillowing'de ise duvarlar normal, sorun yalnızca üst yüzeydedir.
Neden olur?
Üst katmanın ilk çizgileri, altındaki seyrek dolgunun boşlukları üzerinde küçük köprüler gibi basılır. Bu çizgiler sarkarsa veya koparsa sonraki katmanlar boşluğu tam kapatamaz. Olası nedenler, sıklık sırasıyla:
- Üst katman sayısı az. 0,12 mm katmanda 4 üst katman, toplamda sadece 0,48 mm kalınlık eder; sarkmaları örtmeye yetmez.
- Yetersiz soğutma. Dolgu boşluğu üzerindeki çizgiler katılaşmadan sarkar.
- Düşük dolgu oranı. %10'un altındaki dolgu, üst katman çizgilerinin daha uzun köprü kurmasını gerektirir.
- Hafif under-extrusion. Akış biraz düşükse üst yüzey açık kalır.
- Yüksek nozul sıcaklığı. Eriyik geç katılaşır.
Çözüm: önce üst kabuk kalınlığı
Görsel: 3DFound
En hızlı düzeltme, üst katman sayısını artırmaktır. Katman sayısı yerine kalınlık düşünmek daha doğrudur. Cura'da Top Thickness, PrusaSlicer'da Print Settings > Layers and perimeters > Top > Minimum shell thickness, OrcaSlicer'da Top shell thickness ayarı, katman yüksekliğini değiştirdiğinizde katman sayısını otomatik ayarlar. 0,8–1,2 mm hedeflemek çoğu parça için yeterlidir.
Diğer ayarlar
Soğutmayı artırın. PLA'da parça fanı %100 olmalı. Stok fan kanalı zayıfsa geniş yüzeyler için ayrıca üst katman hızını 30–40 mm/s'ye indirmek fana zaman tanır.
Dolgu desenini ve oranını değiştirin. %15–20 dolgu ile üst yüzey sorunları belirgin şekilde azalır. Gyroid ve cubic desenlerde boşluklar daha düzenli dağılır. Cura'da Gradual Infill Steps, dolguyu üst yüzeye yaklaştıkça yoğunlaştırır; az malzemeyle iyi bir üst yüzey verir.
Üst yüzey altına destek katmanı. PrusaSlicer ve OrcaSlicer'daki Solid infill threshold area ile küçük alanlar tamamen dolu basılır. Ayrıca Cura'daki Skin Overlap ve Prusa/Orca'daki Infill/perimeters overlap değerini %10–25 aralığında tutmak, üst yüzeyin kenarlarda açık kalmasını önler.
Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Akışı kontrol edin. Üst yüzeyde çizgiler arasında düzenli ince aralıklar varsa akış oranı veya e-adım düşüktür. Bu durumda önce kalibrasyon yapılmalı.
Ütüleme (ironing). Son katmanda nozulun çok az akışla yüzeyin üzerinden tekrar geçmesidir. Küçük delikleri kapatır ve yüzeyi parlatır, ama baskı süresini uzatır. Cura'da Enable Ironing, PrusaSlicer'da Ironing, OrcaSlicer'da Ironing type olarak bulunur. %10–15 akış ve 0,1 mm aralık tipik başlangıçtır.
Kısa teşhis
| Gözlem | İlk denenecek |
|---|---|
| Ortada birkaç delik, kenarlar düzgün | Üst kabuk 1 mm'ye çıkarılsın |
| Dolgu deseni yüzeyden okunuyor | Dolgu %15–20, gradual infill |
| Kenarlarda açık boşluk | Skin/infill overlap %15–25 |
| Tüm yüzeyde düzenli ince aralık | Akış ve e-adım kalibrasyonu |
Bu ayarlar dilimleyici profilinde kaldığı için bir kez doğru değer bulduğunuzda tüm baskılarınıza yansır. Ayarların ayrıntılı açıklaması için "Dilimleyici Ayarları" bölümüne bakabilirsiniz.
Ekli dosyalar
-
 ust-katman-kalinligi-hesabi.png 46,1 KB · 0 görüntülenme
-
 ust-yuzey-sogutma-fan-akisi-sema.png 42,1 KB · 0 görüntülenme