



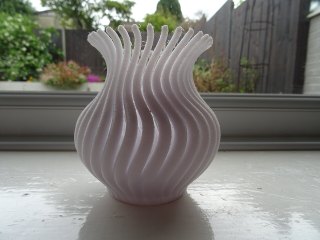
Vazo modu (spiralize), modeli tek duvarlı ve dikiş izi olmayan bir spiral halinde basar; bir vazoyu dolgusuz, hızlı ve çok az filamentle üretmenin en pratik yoludur.
Normal baskıda nozul her katmanı bitirip Z ekseninde bir adım yukarı çıkar. Vazo modunda ise Z sürekli ve çok yavaş yükselir; nozul hiç durmadan tek bir çizgiyi spiral şeklinde çeker. Bu yüzden katman değişiminde oluşan dikiş izi (seam) görünmez ve yüzey çok temiz çıkar.

Görsel: D Eaketts / Wikimedia Commons, CC BY-SA 4.0
Vazo modu her modelde çalışmaz. Dilimleyici modelin yalnızca dış kabuğunu alır, içini boş bırakır ve üst yüzey basmaz. Bu yüzden modelin şu şartları karşılaması gerekir:
Printables ve MakerWorld'de "vase mode" araması yaptığınızda bu kurallara göre çizilmiş binlerce model çıkar. Modelin açıklamasında "vase mode" ya da "spiralize" geçiyorsa doğrudan kullanabilirsiniz.

Görsel: 3DFound
Ayarı açtığınızda dilimleyici duvar sayısını 1'e, dolguyu %0'a ve üst katmanı 0'a kendisi çeker. Sizin kontrol etmeniz gerekenler:
Tek duvarlı bir vazo, katmanlar arasında mikroskobik boşluk kalabildiği için az da olsa sızdırabilir. Kuru çiçek için sorun yoktur. Taze çiçekte su koyacaksanız:
İç yüzeye epoksi reçine sürmek de sızıntıyı keser ama tek duvarlı vazoda reçinenin ağırlığı ve ısısı ince duvarı eğebilir; ince bir kat yeterlidir.
Duvarda delikler veya yarıklar: Genelde ekstrüzyon akışı yetersizdir ya da filament nemlidir. Akışı (flow) %3–5 artırmayı deneyin.
Baskı sırasında vazo sallanıyor: Uzun ve dar vazolarda üst kısım nozulun sürtünmesiyle titrer. Hızı düşürmek ve tabana geniş bir brim eklemek işe yarar.
Spiral bir noktada bitiyor ve düz katman başlıyor: Modelde o yükseklikte ikinci bir kapalı hat vardır. Modeli kontrol edin veya o bölümü ayrı basın.
Vazo modu yalnızca vazo için değil; lamba abajuru, kalemlik, saksı kılıfı ve Gridfinity kutuları gibi ince duvarlı tüm kaplarda da kullanılır. Aynı mantık geçerli: tek dış hat, açık üst, makul eğim.
Normal baskıda nozul her katmanı bitirip Z ekseninde bir adım yukarı çıkar. Vazo modunda ise Z sürekli ve çok yavaş yükselir; nozul hiç durmadan tek bir çizgiyi spiral şeklinde çeker. Bu yüzden katman değişiminde oluşan dikiş izi (seam) görünmez ve yüzey çok temiz çıkar.
Görsel: D Eaketts / Wikimedia Commons, CC BY-SA 4.0
Hangi model vazo moduna uygun?
Vazo modu her modelde çalışmaz. Dilimleyici modelin yalnızca dış kabuğunu alır, içini boş bırakır ve üst yüzey basmaz. Bu yüzden modelin şu şartları karşılaması gerekir:
- Her katmanda tek bir kapalı dış hat olmalı. İki ayrı kulp, ayrık parçalar ya da içeride ikinci bir duvar varsa spiral bunları atlar veya bozuk basar.
- Üst kısmı açık olmalı. Kapalı bir küre verirseniz tepesi açık bir kabuk elde edersiniz.
- Aşırı çıkıntı olmamalı. Tek duvar desteksiz basıldığı için 45–50 dereceyi geçen eğimlerde duvar sarkar.
- Kulp gibi detaylar ya ayrıca basılıp yapıştırılmalı ya da gövdeyle tek hatta birleşecek şekilde tasarlanmalı.
Printables ve MakerWorld'de "vase mode" araması yaptığınızda bu kurallara göre çizilmiş binlerce model çıkar. Modelin açıklamasında "vase mode" ya da "spiralize" geçiyorsa doğrudan kullanabilirsiniz.
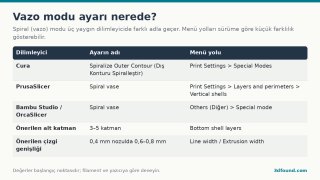
Dilimleyicide ayar
Görsel: 3DFound
Ayarı açtığınızda dilimleyici duvar sayısını 1'e, dolguyu %0'a ve üst katmanı 0'a kendisi çeker. Sizin kontrol etmeniz gerekenler:
- Alt katman sayısı: 3–5 katman yeterli. Su tutacak bir vazoda 5 katman daha güvenli.
- Çizgi genişliği: 0,4 mm nozulla 0,4 mm duvar çok incedir, elde ezilir. Bambu Studio, OrcaSlicer ve PrusaSlicer'da dış duvar genişliğini 0,6–0,8 mm'ye çıkarabilirsiniz; duvar belirgin şekilde sertleşir. 0,6 mm nozul varsa 0,8–1,0 mm çizgi daha da iyi sonuç verir.
- Katman yüksekliği: 0,2–0,3 mm arası yaygın. Kalın çizgiyle birlikte yüksek katman, baskı süresini ciddi kısaltır.
- Hız ve soğutma: Küçük çaplı vazolarda katman süresi çok kısa kalır, plastik soğumadan üstüne yenisi gelir. Minimum katman süresi ayarının 5–10 saniye olduğundan emin olun; fan %100 açık kalsın.
Su tutar mı?
Tek duvarlı bir vazo, katmanlar arasında mikroskobik boşluk kalabildiği için az da olsa sızdırabilir. Kuru çiçek için sorun yoktur. Taze çiçekte su koyacaksanız:
- Çizgi genişliğini 0,8 mm civarına çıkarın ve nozul sıcaklığını filamentin önerilen aralığının üst tarafına (PLA'da 215–220 °C gibi) yaklaştırın; katmanlar daha iyi kaynaşır.
- PETG, PLA'ya göre katmanları daha iyi birleştirir ve su geçirmezlik açısından daha güvenlidir.
- En garantili yol: vazonun içine cam veya plastik bir tüp, kavanoz ya da pet şişe kesiti koymak. Baskı sadece dış kılıf olur.
İç yüzeye epoksi reçine sürmek de sızıntıyı keser ama tek duvarlı vazoda reçinenin ağırlığı ve ısısı ince duvarı eğebilir; ince bir kat yeterlidir.
Sık görülen sorunlar
Duvarda delikler veya yarıklar: Genelde ekstrüzyon akışı yetersizdir ya da filament nemlidir. Akışı (flow) %3–5 artırmayı deneyin.
Baskı sırasında vazo sallanıyor: Uzun ve dar vazolarda üst kısım nozulun sürtünmesiyle titrer. Hızı düşürmek ve tabana geniş bir brim eklemek işe yarar.
Spiral bir noktada bitiyor ve düz katman başlıyor: Modelde o yükseklikte ikinci bir kapalı hat vardır. Modeli kontrol edin veya o bölümü ayrı basın.
Vazo modu yalnızca vazo için değil; lamba abajuru, kalemlik, saksı kılıfı ve Gridfinity kutuları gibi ince duvarlı tüm kaplarda da kullanılır. Aynı mantık geçerli: tek dış hat, açık üst, makul eğim.
Ekli dosyalar
-
 vazo-modu-spiralize-3d-baski-vazo.jpg 170,5 KB · 0 görüntülenme
-
 vazo-modu-ayarlari-cura-prusaslicer-orca.png 69,3 KB · 0 görüntülenme