



3D baskı parçada vidalı bağlantı için doğrudan vida, somun yuvası, heat-set insert veya basılmış diş kullanılır. Sık sökülen bağlantıda en dayanıklısı heat-set inserttir.
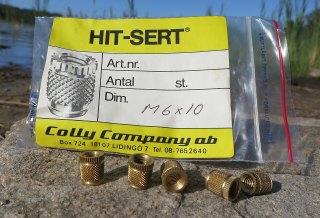
Heat-set insert, dışı tırtıllı pirinç bir burçtur. Havyayla ısıtılıp plastiğe bastırıldığında çevresindeki plastik erir, soğuyunca tırtılları sıkıca kavrar. Yuvası doğru ölçüde tasarlanmalıdır.

Görsel: 3DFound
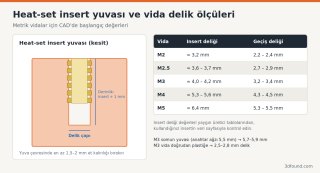
Delik çapı: Insertin dış tırtıl çapından küçük, düz uç kısmından biraz büyük olmalıdır. Yaygın üretici tablolarında değerler kabaca şöyledir:
Insertler markaya ve uzunluğa göre farklılık gösterdiği için kullandığınız ürünün veri sayfasındaki ölçü esas alınmalıdır.
Derinlik: Insert boyundan en az 1 mm derin. Eriyen plastik bu boşluğa akar; delik sığ olursa insert tam oturmaz veya plastik vida yoluna taşar.
Et kalınlığı: Yuvanın çevresinde en az 1,5–2 mm malzeme olmalı. Dilimleyicide bu bölgeye 3–4 duvar vermek (veya modifier ile bölgesel takviye) insertin dönmesini önler.
Giriş pahı: Deliğin ağzına küçük bir pah (0,3–0,5 mm) insertin düz girmesine yardım eder.
Takma: Havya ucunu PLA için 200–230 °C, PETG ve ABS için biraz daha sıcak ayarlamak yeterlidir. İnsert kendi ağırlığı ve hafif baskıyla, düz şekilde inmelidir. Özel insert uçları işi kolaylaştırır.

Görsel: R. Henrik Nilsson / Wikimedia Commons, CC BY 4.0
Altıgen somun için yuva, anahtar ağzı ölçüsünün biraz üzerinde tasarlanır:
M3 vida için 2,5–2,8 mm delik bırakıp vidayı doğrudan plastiğe döndürmek pratik bir yöntemdir. Delik çevresinde yeterli duvar olmalı ve vida aşırı sıkılmamalıdır. Plastik için tasarlanmış vidalar (ör. geniş dişli plastik vidaları) daha iyi tutar. Tekrar söküm sayısı arttıkça dişler aşınır.
Fusion'da Create → Thread komutunda Modeled kutusu işaretlenirse diş gerçek geometri olarak modellenir; işaretlenmezse sadece görsel kaplama olur ve STL'ye geçmez. Onshape'te ve FreeCAD'de de benzer diş araçları vardır.
Pratik sınırlar:
Elektronik kutusu kapağı gibi sık açılan bir bağlantıda heat-set insert; bir kez monte edilecek bir braket için doğrudan vida; büyük çaplı plastik-plastik bağlantılar için basılmış diş; arkaya erişilen montajlarda somun yuvası çoğu durumda en dengeli seçimdir.
Yöntemlerin karşılaştırması
| Yöntem | Dayanım | Tekrar söküm | Ne zaman? |
|---|---|---|---|
| Plastiğe doğrudan vida | Orta | Az (dişler aşınır) | Bir kez takılacak kapaklar |
| Somun yuvası (captive nut) | Yüksek | Çok | Arkaya erişim varsa |
| Heat-set insert | Yüksek | Çok | Sık sökülen, temiz görünüm |
| Basılmış diş | Düşük-orta | Orta | M8 ve üstü, kavanoz kapağı, plastik-plastik |
Heat-set insert yuvası
Heat-set insert, dışı tırtıllı pirinç bir burçtur. Havyayla ısıtılıp plastiğe bastırıldığında çevresindeki plastik erir, soğuyunca tırtılları sıkıca kavrar. Yuvası doğru ölçüde tasarlanmalıdır.
Görsel: 3DFound
Delik çapı: Insertin dış tırtıl çapından küçük, düz uç kısmından biraz büyük olmalıdır. Yaygın üretici tablolarında değerler kabaca şöyledir:
- M2 insert: ≈ 3,2 mm
- M3 insert (standart boy): ≈ 4,0 – 4,2 mm
- M4 insert: ≈ 5,3 – 5,6 mm
- M5 insert: ≈ 6,4 mm
Insertler markaya ve uzunluğa göre farklılık gösterdiği için kullandığınız ürünün veri sayfasındaki ölçü esas alınmalıdır.
Derinlik: Insert boyundan en az 1 mm derin. Eriyen plastik bu boşluğa akar; delik sığ olursa insert tam oturmaz veya plastik vida yoluna taşar.
Et kalınlığı: Yuvanın çevresinde en az 1,5–2 mm malzeme olmalı. Dilimleyicide bu bölgeye 3–4 duvar vermek (veya modifier ile bölgesel takviye) insertin dönmesini önler.
Giriş pahı: Deliğin ağzına küçük bir pah (0,3–0,5 mm) insertin düz girmesine yardım eder.
Takma: Havya ucunu PLA için 200–230 °C, PETG ve ABS için biraz daha sıcak ayarlamak yeterlidir. İnsert kendi ağırlığı ve hafif baskıyla, düz şekilde inmelidir. Özel insert uçları işi kolaylaştırır.
Görsel: R. Henrik Nilsson / Wikimedia Commons, CC BY 4.0
Somun yuvası
Altıgen somun için yuva, anahtar ağzı ölçüsünün biraz üzerinde tasarlanır:
- M3 somun: anahtar ağzı 5,5 mm → yuva 5,7–5,9 mm (kenarlar arası), kalınlık 2,4 mm → yuva derinliği 2,6–3 mm
- M4 somun: anahtar ağzı 7 mm → yuva 7,2–7,4 mm
Doğrudan vida (self-tapping)
M3 vida için 2,5–2,8 mm delik bırakıp vidayı doğrudan plastiğe döndürmek pratik bir yöntemdir. Delik çevresinde yeterli duvar olmalı ve vida aşırı sıkılmamalıdır. Plastik için tasarlanmış vidalar (ör. geniş dişli plastik vidaları) daha iyi tutar. Tekrar söküm sayısı arttıkça dişler aşınır.
Basılmış vida dişi
Fusion'da Create → Thread komutunda Modeled kutusu işaretlenirse diş gerçek geometri olarak modellenir; işaretlenmezse sadece görsel kaplama olur ve STL'ye geçmez. Onshape'te ve FreeCAD'de de benzer diş araçları vardır.
Pratik sınırlar:
- 0,4 mm nozulla M6'nın altındaki metrik dişler güvenilir çıkmaz; M8 ve üzeri, özel kalın profilli dişler (ör. kavanoz kapağı) iyi sonuç verir.
- Erkek ve dişi parça arasında 0,2–0,4 mm boşluk bırakın; Fusion'da diş toleransı sınıfı yerine modeli hafif ölçeklemek veya dişli gövdeyi offset ile küçültmek gerekebilir.
- Dikey basılan dişler yatay basılanlardan çok daha düzgündür.
- Daha ince katman (0,12–0,16 mm) diş kalitesini artırır.
Hangi yöntemi seçmeli?
Elektronik kutusu kapağı gibi sık açılan bir bağlantıda heat-set insert; bir kez monte edilecek bir braket için doğrudan vida; büyük çaplı plastik-plastik bağlantılar için basılmış diş; arkaya erişilen montajlarda somun yuvası çoğu durumda en dengeli seçimdir.
Ekli dosyalar
-
 heat-set-insert-yuvasi-delik-olculeri.png 63,4 KB · 0 görüntülenme
-
 disli-insert-ornegi.jpg 280,9 KB · 0 görüntülenme