



Warping, baskının köşelerinin soğurken çekip tabladan kalkmasıdır. ABS ve ASA'da sık, PLA'da daha nadirdir; tabla sıcaklığı, ortam ve tutunma yüzeyiyle önlenir.
Parçanın alt köşeleri yukarı kıvrılır, tabla ile parça arasında hilal şeklinde boşluk oluşur. Hafif warping'de sadece alt yüzey düz değildir; parçayı masaya koyduğunuzda sallanır. İleri durumda köşeler o kadar kalkar ki nozul kalkan kenara çarpar ve baskı tabladan tamamen kopar. Uzun, ince ve geniş tabanlı parçalarda (ör. 150 mm'lik bir kutu) daha belirgindir; küçük ve yuvarlak parçalarda nadiren görülür.
Bazen warping tabandan değil, yukarıdaki katmanlarda görülür: parça tablaya yapışık kalır ama yan duvarlarda yatay çatlaklar açılır. Bu, aynı çekme kuvvetinin katman bağını yenmesidir ve katman ayrılması konusuyla birlikte ele alınmalıdır.
Erimiş plastik soğurken büzülür. Üst katmanlar alttakilerden daha geç soğuduğu için alt katmanları içe doğru çeker. Köşeler bu kuvvetin toplandığı yerdir. Olası nedenler, sıklık sırasıyla:

Görsel: 3DFound
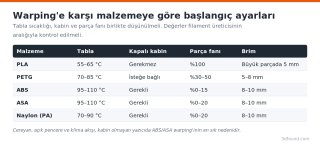
Bu değerler genel aralıklardır. Makaranın üzerindeki üretici aralığının dışına çıkmayın.
Tablayı temizleyin. PEI ve cam yüzeyler parmak yağına çok hassastır. %90 ve üzeri izopropil alkol (IPA) ile silin; PEI yüzeyi ara sıra ılık su ve bulaşık deterjanıyla yıkamak alkolden daha iyi sonuç verir.
İlk katmanı düzeltin. Seviyeleme ve Z-offset doğru değilse diğer önlemler işe yaramaz. İlk katman çizgileri hafif ezilmiş ve birbirine kaynamış görünmeli.
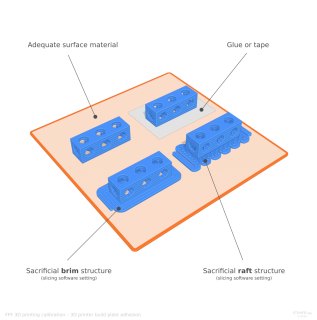
Brim ekleyin. Köşeleri tutmak için en etkili dilimleyici ayarı brim'dir. PLA'da 3–5 mm, ABS/ASA'da 8–10 mm genişlik iyi başlangıçtır. Daha kolay sökmek isterseniz yalnızca köşelere küçük "mouse ear" diskleri koyabilirsiniz; PrusaSlicer ve OrcaSlicer'da brim türü olarak "mouse ear" seçeneği de vardır. Raft, sadece çok sorunlu malzemede ve kötü yüzeyde son çaredir.

Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Ortamı kontrol edin. ABS ve ASA için kapalı kabin gereklidir; kabin içi 40–50 °C'ye çıktığında warping belirgin şekilde azalır. Kabiniz yoksa yazıcıyı en azından cereyandan uzak bir köşeye alın. Baskı başlamadan tablayı 10–15 dakika ısıtmak kabin havasını da ısıtır.
Fanı azaltın. PLA'da ilk 2–3 katmanda fan kapalı, sonra %100; PETG'de %30–50; ABS'de 0–15 arası çoğu kullanıcının vardığı aralıktır.
Tutunma yardımcıları kullanın. Cam tablada PVA bazlı yapıştırıcı stick ya da ABS için seyreltilmiş "ABS slurry" (aseton + ABS) bilinen yöntemlerdir. PEI üzerinde PETG için ince bir yapıştırıcı katmanı, tutunmadan çok ayırıcı görevi görür ve PEI'nin kopmasını önler.
Tasarımı uyarlayın. Keskin dış köşeleri 2–3 mm yuvarlatmak, dolguyu %15–20'ye indirmek ve uzun parçayı tablaya çapraz yerleştirmek ek fayda sağlar.
Tablayı daha da ısıtmak her zaman işe yarar mı? Hayır. PLA'yı 70 °C üstü tablada basmak alt katmanları yumuşatır ve fil ayağı yapar. Aralığın ortası genelde en dengeli noktadır.
Yapışıyor ama birkaç saat sonra kalkıyor, neden? Parça yükseldikçe büzülme kuvveti artar. Bu, ortam sıcaklığı veya fan sorununa işaret eder; brim ve kabin bu durumda en çok fark yaratan iki önlemdir.
Belirtiler
Parçanın alt köşeleri yukarı kıvrılır, tabla ile parça arasında hilal şeklinde boşluk oluşur. Hafif warping'de sadece alt yüzey düz değildir; parçayı masaya koyduğunuzda sallanır. İleri durumda köşeler o kadar kalkar ki nozul kalkan kenara çarpar ve baskı tabladan tamamen kopar. Uzun, ince ve geniş tabanlı parçalarda (ör. 150 mm'lik bir kutu) daha belirgindir; küçük ve yuvarlak parçalarda nadiren görülür.
Bazen warping tabandan değil, yukarıdaki katmanlarda görülür: parça tablaya yapışık kalır ama yan duvarlarda yatay çatlaklar açılır. Bu, aynı çekme kuvvetinin katman bağını yenmesidir ve katman ayrılması konusuyla birlikte ele alınmalıdır.
Neden olur?
Erimiş plastik soğurken büzülür. Üst katmanlar alttakilerden daha geç soğuduğu için alt katmanları içe doğru çeker. Köşeler bu kuvvetin toplandığı yerdir. Olası nedenler, sıklık sırasıyla:
- Ortam sıcaklığı ve hava akımı. Kabinsiz yazıcıda pencere, klima ya da vantilatör akışı en sık nedendir. ABS/ASA'yı açık yazıcıda basmak çoğunlukla warping ile biter.
- Zayıf ilk katman tutunması. Nozul tablaya uzaksa ya da yüzey yağlıysa parça çekme kuvvetine dayanamaz.
- Tabla sıcaklığı uygun değil. Çok düşük tabla, alt katmanların hızla soğumasına yol açar.
- Fazla parça fanı. ABS'de %50'nin üzerindeki fan neredeyse her zaman sorun çıkarır.
- Geometri. Keskin köşeli, geniş ve yüksek dolgulu parçalar daha çok büzülür.
Malzemeye göre başlangıç değerleri
Görsel: 3DFound
Bu değerler genel aralıklardır. Makaranın üzerindeki üretici aralığının dışına çıkmayın.
Uygulanacak çözümler
Tablayı temizleyin. PEI ve cam yüzeyler parmak yağına çok hassastır. %90 ve üzeri izopropil alkol (IPA) ile silin; PEI yüzeyi ara sıra ılık su ve bulaşık deterjanıyla yıkamak alkolden daha iyi sonuç verir.
İlk katmanı düzeltin. Seviyeleme ve Z-offset doğru değilse diğer önlemler işe yaramaz. İlk katman çizgileri hafif ezilmiş ve birbirine kaynamış görünmeli.
Brim ekleyin. Köşeleri tutmak için en etkili dilimleyici ayarı brim'dir. PLA'da 3–5 mm, ABS/ASA'da 8–10 mm genişlik iyi başlangıçtır. Daha kolay sökmek isterseniz yalnızca köşelere küçük "mouse ear" diskleri koyabilirsiniz; PrusaSlicer ve OrcaSlicer'da brim türü olarak "mouse ear" seçeneği de vardır. Raft, sadece çok sorunlu malzemede ve kötü yüzeyde son çaredir.
Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Ortamı kontrol edin. ABS ve ASA için kapalı kabin gereklidir; kabin içi 40–50 °C'ye çıktığında warping belirgin şekilde azalır. Kabiniz yoksa yazıcıyı en azından cereyandan uzak bir köşeye alın. Baskı başlamadan tablayı 10–15 dakika ısıtmak kabin havasını da ısıtır.
Fanı azaltın. PLA'da ilk 2–3 katmanda fan kapalı, sonra %100; PETG'de %30–50; ABS'de 0–15 arası çoğu kullanıcının vardığı aralıktır.
Tutunma yardımcıları kullanın. Cam tablada PVA bazlı yapıştırıcı stick ya da ABS için seyreltilmiş "ABS slurry" (aseton + ABS) bilinen yöntemlerdir. PEI üzerinde PETG için ince bir yapıştırıcı katmanı, tutunmadan çok ayırıcı görevi görür ve PEI'nin kopmasını önler.
Tasarımı uyarlayın. Keskin dış köşeleri 2–3 mm yuvarlatmak, dolguyu %15–20'ye indirmek ve uzun parçayı tablaya çapraz yerleştirmek ek fayda sağlar.
Sık sorulan
Tablayı daha da ısıtmak her zaman işe yarar mı? Hayır. PLA'yı 70 °C üstü tablada basmak alt katmanları yumuşatır ve fil ayağı yapar. Aralığın ortası genelde en dengeli noktadır.
Yapışıyor ama birkaç saat sonra kalkıyor, neden? Parça yükseldikçe büzülme kuvveti artar. Bu, ortam sıcaklığı veya fan sorununa işaret eder; brim ve kabin bu durumda en çok fark yaratan iki önlemdir.
Ekli dosyalar
-
 warping-malzemeye-gore-tabla-ve-ortam.png 66,4 KB · 0 görüntülenme
-
 brim-raft-tabla-tutunma-yontemleri.png 553,8 KB · 0 görüntülenme