



Z-wobble ve Z-banding, yan duvarlarda düzenli tekrar eden yatay bantlardır. Wobble Z mekaniğinden, banding çoğunlukla katman yüksekliği ve sıcaklık dalgalanmasından gelir.
Duvara yandan, ışığı sıyırarak bakın. Ardından bir cetvel veya kumpasla bantlar arasındaki mesafeyi ölçün.

Görsel: 3DFound
Bu ayrım önemli; çünkü wobble mekanik müdahale gerektirirken banding'in büyük kısmı dilimleyici ve sıcaklık ayarıyla çözülür.

Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
1. Katman yüksekliği motorun tam adımına denk gelmiyor. 1,8° step motor tur başına 200 tam adım atar. T8 (8 mm/tur) vidada bir tam adım 0,04 mm eder. 0,12, 0,16, 0,20, 0,24 ve 0,28 mm gibi 0,04'ün katı olan değerler mikro adım hatasını ortadan kaldırır. 0,1 veya 0,15 mm gibi değerlerde bazı katmanlar biraz kalın, bazıları biraz ince basılır; sonuç düzenli bantlardır.
2. Tabla sıcaklığı dalgalanıyor. Tabla "bang-bang" modunda açılıp kapanıyorsa tabla hafifçe genleşip büzülür; bu, birkaç milimetrede bir tekrar eden bantlar yapar. Tabla için PID ayarı yapın. Marlin'de M303 komutu kullanılır:
Burada E-1 tablayı seçer, S60 hedef sıcaklıktır. Bazı firmware derlemelerinde tabla PID'si kapalı gelir; bu durumda firmware'de PIDTEMPBED etkinleştirilmeli. Klipper'da karşılığı ardından SAVE_CONFIG'tir.
3. Nozul sıcaklığı dalgalanıyor. ±2 °C'den büyük salınım yüzeyde bant olarak görülür. Hotend için de PID ayarı yapın (M303 E0 S210 C8 U1). Parça fanının hızı değiştiğinde sıcaklık düşüyorsa PID'yi fan açıkken yapın; silikon çorap da yardımcı olur.
4. Filament çapı değişkenliği. Düzensiz aralıklı bantlarda filament kalitesi de akla gelmeli. Farklı bir makarayla aynı dosyayı basmak bunu hızlıca test eder.
Çift Z motorlu yazıcılarda iki vidanın senkronize olmaması da benzer kusurlar yapar. Bunun için X portalının iki ucundan tablaya olan mesafeyi ölçün; fark varsa motorları kapatıp vidaları elle eşitleyin.
İkisini birbirinden ayırın
Duvara yandan, ışığı sıyırarak bakın. Ardından bir cetvel veya kumpasla bantlar arasındaki mesafeyi ölçün.
Görsel: 3DFound
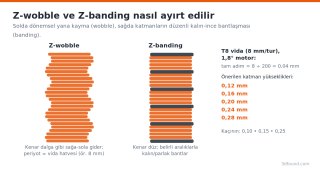
- Z-wobble: Duvar yukarı çıktıkça sağa-sola hafifçe kayar, dokunduğunuzda dalgalı bir yüzey hissedersiniz. Bantlar arası mesafe Z vidasının hatvesine eşittir. Ender 3, Ender 3 V2 ve benzeri yazıcılardaki T8 vida tur başına 8 mm ilerlediği için wobble periyodu 8 mm olur.
- Z-banding: Duvar düzdür ama bazı katmanlar diğerlerinden daha kalın, parlak veya mat görünür. Bant aralığı düzenli olabilir ya da rastgele görünebilir.
Bu ayrım önemli; çünkü wobble mekanik müdahale gerektirirken banding'in büyük kısmı dilimleyici ve sıcaklık ayarıyla çözülür.
Z-wobble: olası nedenler ve çözüm
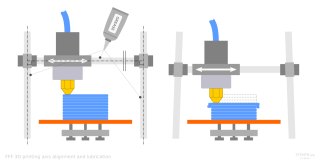
- Z vidası ile somun arasında hizasızlık. Motor ile X ekseni arasındaki somun tam hizada değilse vida döndükçe X portalını yana iter. Ender 3'te Z motor braketinin vidalarını hafifçe gevşetin, X eksenini en üst ve en alt noktaya birkaç kez getirin ve braketi kendi bulduğu konumda yeniden sıkın.
- Eğik Z vidası. Vidayı yazıcıdan çıkarıp düz bir cam üzerinde yuvarlayın. Sallanıyorsa eğiktir ve değiştirilmelidir.
- Esnek kaplin. Kaplin eğikliği bir miktar tolere eder ama sorunu tamamen gidermez. Üst taraftaki vida yatağı (top mount) vidayı iki uçtan sabitlediğinde wobble'ı artırabilir; vidanın üst ucunun hafif serbest kalması çoğu durumda daha iyidir.
- Gevşek V-tekerler. X portalını taşıyan tekerlerin eksantrik somunları gevşekse portal salınır. Tekerlek parmakla döndürülemeyecek kadar sıkı olmamalı ama boşluk da bırakmamalı.
Görsel: [email protected] / Wikimedia Commons, CC BY-SA 4.0
Z-banding: olası nedenler ve çözüm
1. Katman yüksekliği motorun tam adımına denk gelmiyor. 1,8° step motor tur başına 200 tam adım atar. T8 (8 mm/tur) vidada bir tam adım 0,04 mm eder. 0,12, 0,16, 0,20, 0,24 ve 0,28 mm gibi 0,04'ün katı olan değerler mikro adım hatasını ortadan kaldırır. 0,1 veya 0,15 mm gibi değerlerde bazı katmanlar biraz kalın, bazıları biraz ince basılır; sonuç düzenli bantlardır.
2. Tabla sıcaklığı dalgalanıyor. Tabla "bang-bang" modunda açılıp kapanıyorsa tabla hafifçe genleşip büzülür; bu, birkaç milimetrede bir tekrar eden bantlar yapar. Tabla için PID ayarı yapın. Marlin'de M303 komutu kullanılır:
Kod
M303 E-1 S60 C8 U1
M500
Burada E-1 tablayı seçer, S60 hedef sıcaklıktır. Bazı firmware derlemelerinde tabla PID'si kapalı gelir; bu durumda firmware'de PIDTEMPBED etkinleştirilmeli. Klipper'da karşılığı
Kod
PID_CALIBRATE HEATER=heater_bed TARGET=603. Nozul sıcaklığı dalgalanıyor. ±2 °C'den büyük salınım yüzeyde bant olarak görülür. Hotend için de PID ayarı yapın (M303 E0 S210 C8 U1). Parça fanının hızı değiştiğinde sıcaklık düşüyorsa PID'yi fan açıkken yapın; silikon çorap da yardımcı olur.
4. Filament çapı değişkenliği. Düzensiz aralıklı bantlarda filament kalitesi de akla gelmeli. Farklı bir makarayla aynı dosyayı basmak bunu hızlıca test eder.
Teşhis için kısa yol
| Gözlem | Önce bakılacak yer |
|---|---|
| Bant aralığı 8 mm, duvar yana dalgalı | Z vidası hizası, kaplin, somun |
| Düzenli bant, duvar düz | Katman yüksekliği 0,04'ün katı mı |
| Birkaç mm'de bir hafif bant | Tabla PID'si |
| Rastgele aralıklı bant | Nozul sıcaklığı, filament çapı |
Çift Z motorlu yazıcılarda iki vidanın senkronize olmaması da benzer kusurlar yapar. Bunun için X portalının iki ucundan tablaya olan mesafeyi ölçün; fark varsa motorları kapatıp vidaları elle eşitleyin.
Ekli dosyalar
-
 z-banding-katman-yuksekligi-ve-sekil.png 61,8 KB · 0 görüntülenme
-
 eksen-hizalama-ve-yaglama-sema.png 69,7 KB · 0 görüntülenme